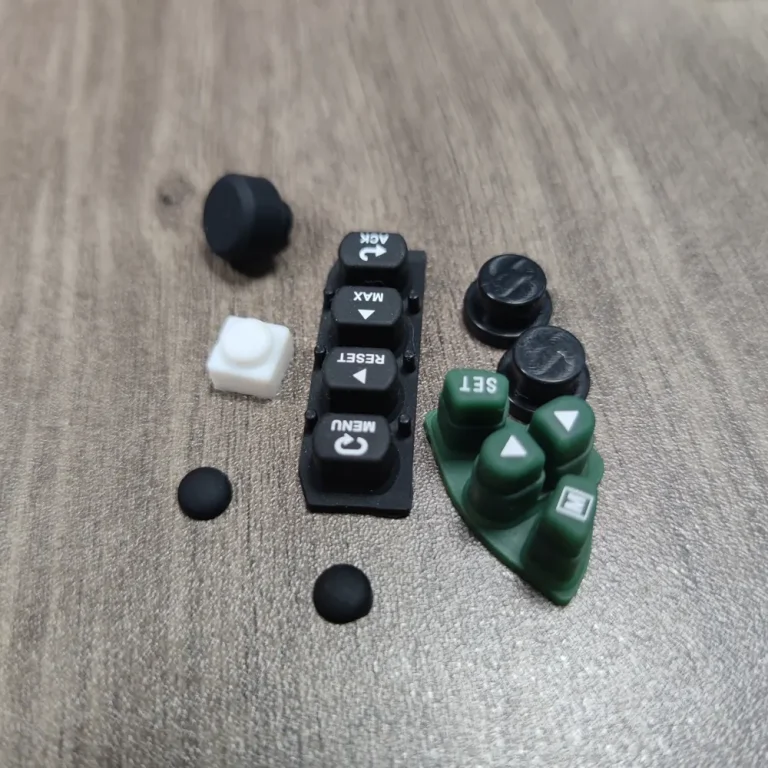
先看结论:首件报告应让读者从图纸要求找到对应数据和方法。气泡编号只是索引,不能代替对缺失项、方法偏离与不合格结果的处理。
适用范围与容易误判的地方
用于尺寸和相关特性首件文件准备,不宣称任何客户体系认证。
报告若只列容易测的尺寸,会漏掉材料、外观或装配要求;同一编号在改版后变动,也可能让旧数据被错误沿用。
把核对步骤变成可记录的检查
| 步骤 | 操作与记录重点 |
|---|---|
| 1 · 给要求编号 | 覆盖图纸尺寸、注释和已约定功能项,标明版本。 |
| 2 · 逐项提供证据 | 记录结果、单位、方法和样品标识,不可测项说明原因与替代依据。 |
| 3 · 形成问题清单 | 将超差、未测和条件偏离分开,明确待处理项而非统一写合格。 |
怎样用对照避免误判
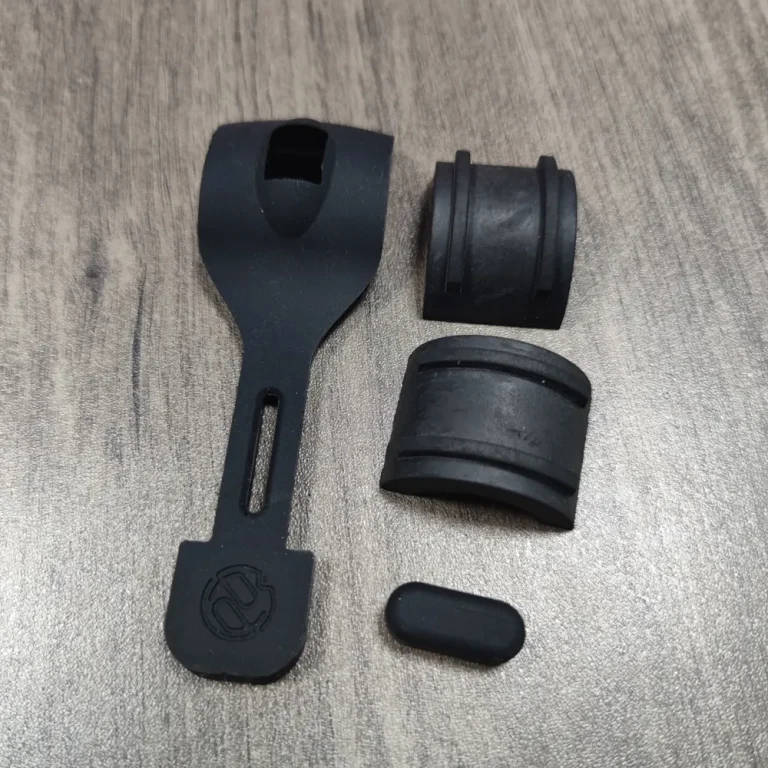
若一个柔性轮廓只能通过专用治具判定,应在该编号注明功能量规方法,不能随意填一个尺寸数字。
常见问题
首件报告全部绿灯就能证明量产稳定吗?
首件与持续过程控制是不同证据。
相关背景与进一步阅读
本文聚焦当前这个具体问题;基础概念可继续阅读:硅胶制品打样验收:样品确认前应检查的 10 个项目。
同专题补充:硅胶件发现一箱异常,怎样隔离批次?时间、模穴与周转边界。
外部资料用于核对相关概念,本文的核对步骤与场景分析为独立工程沟通建议,并非外部机构或标准原文。执行时应采用双方确认的方法、适用文件版本及完整条件。