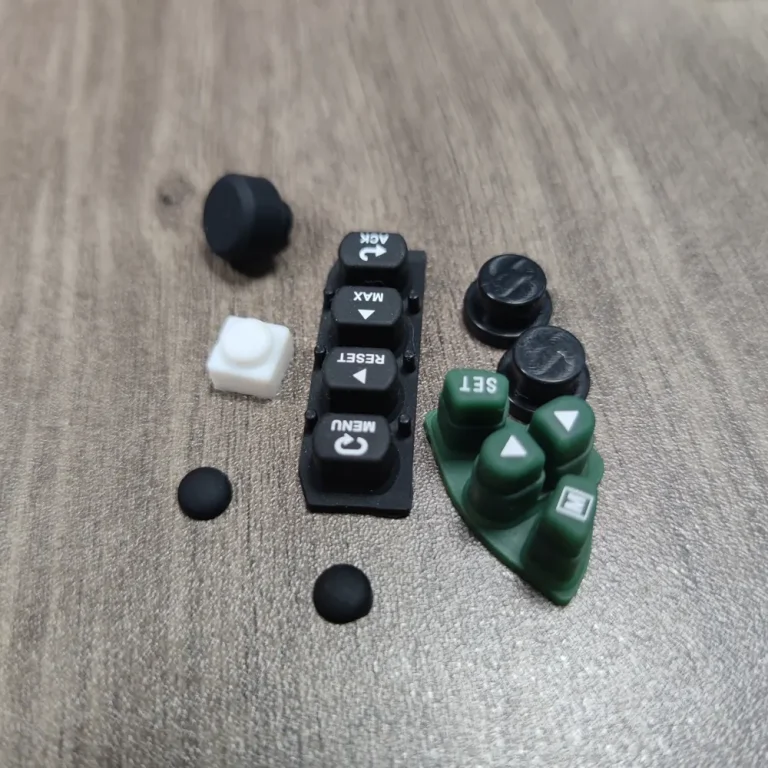
先看结论:卡尺读数偏小可能是测量压缩造成,也可能是真实尺寸差异,需要用可控方法区分。换更高分辨率的卡尺,并不能自动减少软胶受压误差。
适用范围与容易误判的地方
用于软胶厚度和外形检验,具体量具及测力按产品方法确定。
操作者夹紧力度、量爪面积和持有时间会影响变形;薄壁或发泡件尤其需要注意。量具校准合格只证明相应校准条件,不覆盖所有拿取方式。

把核对步骤变成可记录的检查
| 步骤 | 操作与记录重点 |
|---|---|
| 1 · 检查操作重复性 | 同件多次测量并记录拿取、夹紧和读数时点。 |
| 2 · 比较低变形方法 | 采用经确认的接触面积或非接触方式作对照,不默认一种工具绝对正确。 |
| 3 · 形成工装规则 | 把测点、支撑和测力控制写入方法,再评价尺寸是否偏差。 |
怎样用对照避免误判
若不同人员越夹越紧、读数持续降低,应先统一方法,再讨论是否修模,不能拿最低读数当真值。
常见问题
校准证书有效就能忽略测量方法吗?
不能,产品变形也属于测量过程。
相关背景与进一步阅读
本文聚焦当前这个具体问题;基础概念可继续阅读:硅胶件量具R&R怎么做?把人员、治具与零件变形分开看。
同专题补充:硅胶微孔用通止针规怎么验?插入力、变形与实际穿线功能。
外部资料用于核对相关概念,本文的核对步骤与场景分析为独立工程沟通建议,并非外部机构或标准原文。执行时应采用双方确认的方法、适用文件版本及完整条件。
结合您的产品确认下一步
可对照小型设备硅胶隔振脚垫,说明具体结构、使用条件、数量及希望解决的问题。提交本页定制需求;图纸或样品照片通过企业邮箱发送方式提供。材料、尺寸、费用、检测与交付条件按项目确认。