先看结论:硅胶尺寸测量的R&R研究,要区分同一条件下的重复读数变化、不同操作者之间的差异,以及零件自身的弹性恢复。先统一方法,再设计重复测量;如果每次夹持都改变零件状态,增加测量次数并不能自动提高可信度。
研究前先让方法可执行
给测点、方向、接触力或无接触取边规则配一张作业图,固定放置时间和治具。样品要覆盖需要判定的尺寸范围,并保留模穴与批次信息。不要只选几件尺寸极接近的合格品,再用其结果代表整个量产区间。

用盲测和随机顺序减少人为影响
NIST将重复性、再现性和稳定性列为量具研究的不同方面。建议对样品使用盲编号,让操作者按随机顺序独立测量,避免看到上一人的数值后调整夹持。记录每轮时间与测量顺序,用于识别零件被反复压缩后的恢复趋势。
先解释变化,再使用统计结论
若同一人重复性差,先检查治具、定位与力;若人员间差异突出,先核查操作规则。涉及破坏性测试或测量会持续改变样品时,应另行设计适用研究,不能机械套用同一零件反复测量的方案。接受限值按客户风险与用途约定,不凭一个通用百分比判所有项目。
项目核对清单
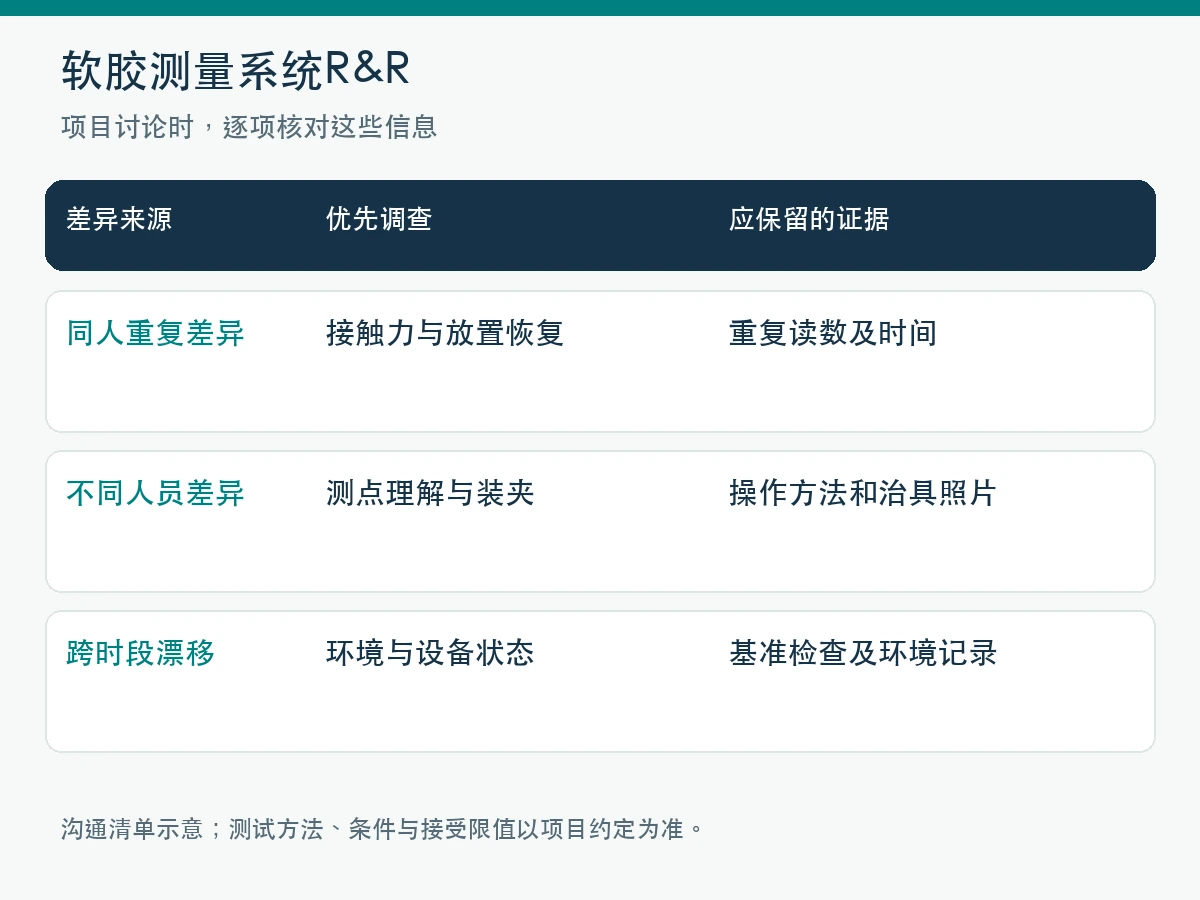
| 差异来源 | 优先调查 | 应保留的证据 |
|---|---|---|
| 同人重复差异 | 接触力与放置恢复 | 重复读数及时间 |
| 不同人员差异 | 测点理解与装夹 | 操作方法和治具照片 |
| 跨时段漂移 | 环境与设备状态 | 基准检查及环境记录 |
用于讨论的示例
研究示例:第一轮普遍偏大、后续轮次逐渐减小,先检查反复夹持是否改变零件,而不是直接把全部差异归到操作者。必要时延长恢复间隔后重新设计试验。
常见问题
量具校准合格还要做R&R吗?
校准与现场测量系统研究回答的问题不同;治具、人员和零件状态仍可能增加现场误差。
R&R通过后能永久沿用吗?
设备、治具、软件或操作方法改变后需要评估是否重做,并持续关注稳定性。
参考资料
资料用于核对概念与适用范围;具体测试按双方约定的标准版本和完整方法执行。文中的检查清单及示例为工程沟通建议。