密封垫漏水需要综合排查材料、结构、公差与装配条件。本文整理通用排查思路,具体原因以项目测试为准。
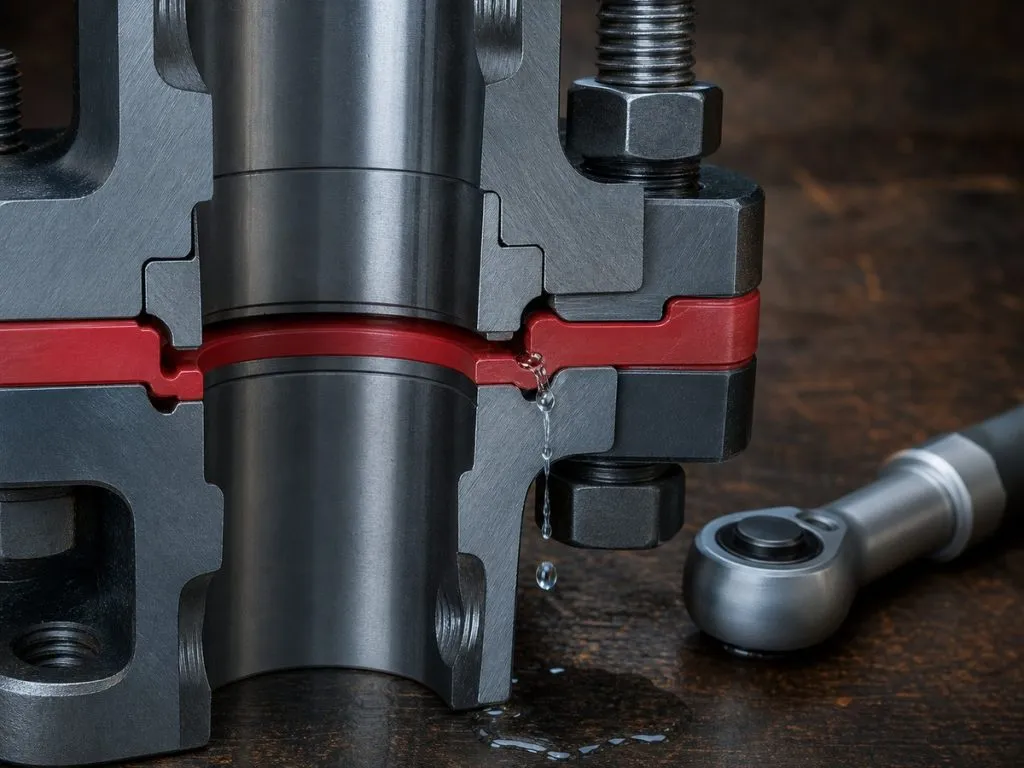
1. En primer lugar, identificar: en qué fase se produce la fuga
- Fugas en el racor: principalmente problemas de tamaño/ranura/montaje.
- Sin fugas inicialmente, pero fugas tras el envejecimiento: principalmente CS, envejecimiento térmico, decaimiento de la precarga debido a ciclos de temperatura.
- Fugas intermitentes: principalmente desviación del montaje, contaminación de la superficie de sellado, deformación estructural.
2. 10 direcciones de despeje de alta frecuencia (por orden de prioridad)
- Si la compresión está dentro de la ventana de diseño (compresión después del montaje real).
- Si la tolerancia de profundidad/anchura de la ranura se superpone a la tolerancia
- ¿El biselado/redondeado provoca el corte de las juntas?
- Si la rugosidad de la superficie de sellado es demasiado grande (formación de microcanales).
- Insuficiente planitud/coaxialidad de las piezas
- Consistencia del par y distribución del tornillo (precarga local insuficiente)
- Si el precinto está torcido, volteado o sobreestirado.
- ¿El lubricante es incompatible (provoca hinchazón/deslizamiento)?
- Si la dureza del material es demasiado alta o demasiado baja (fuerza de montaje y tensión de contacto insuficientes).
- CS excesivo tras el envejecimiento (decaimiento de la precarga)
3. Métodos de validación rápida (no equivalen a una sentencia firme)
- Método de agua coloreada/presión negativa para localizar canales de fuga
- Presurización localizada frente a bloqueo zonal para determinar qué sección de la línea de sellado ha fallado.
- Después del desmontaje, inspeccione la junta en busca de cortes, uniformidad de la muesca y contaminación.
4. Ideas comunes para la rectificación
- Prioridad estructural: ajuste de las ranuras, aumento de los chaflanes, optimización del volumen de compresión
- Secuencia de montaje: posicionamiento de herramientas, control de par, secuencia de montaje
- Material final: la dureza y el bajo CS se optimizan tras confirmar la estructura y el montaje.
5. Recomendaciones: "fabricabilidad" de los dibujos
- Métodos de marcado e inspección de dimensiones clave
- Norma de aspecto: rebabas en la superficie de sellado y limitaciones en las muescas
- Requisitos CPK y puntos de control del proceso
PREGUNTAS FRECUENTES
1. ¿se puede arreglar cambiando a un material más blando?
Posible mejora a corto plazo, pero también puede provocar problemas de extrusión, desgaste o longevidad. Se recomienda comprobar primero las tolerancias de compresión y ranurado.
2. ¿Por qué algunos de los mismos lotes tienen fugas y otros no?
Suelen deberse a desviaciones del ensamblaje superpuestas a las tolerancias. Se recomienda realizar un análisis de la cadena de tolerancias e incluir la verificación de la robustez del ensamblaje.
Productos personalizados relacionados y solicitudes de información
Por favor, facilítenos los planos, las dimensiones clave, los requisitos de materiales, el entorno de uso y la cantidad prevista, para que podamos acordar un plan viable de fabricación de prototipos y producción.