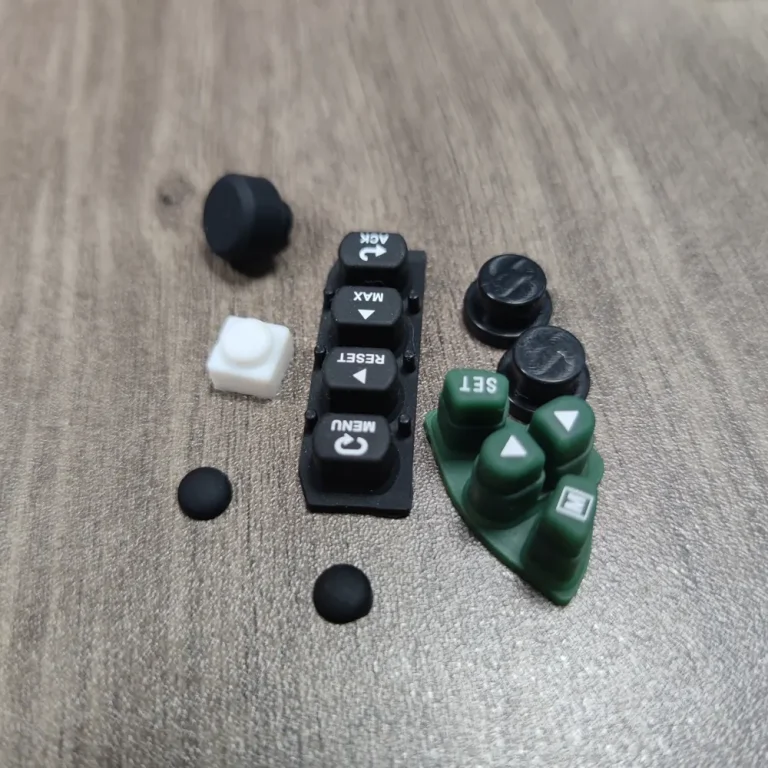
先看结论:排气与飞边要联合评估,不能只追求某一个外观现象消失。应按位置记录缺胶、困气和飞边,再结合分型面及排气通道状态调整。
适用范围与容易误判的地方
用于模具工艺评审,具体修模由具备能力的人员实施,不给出通用排气槽尺寸。
气体排出不畅与局部间隙过大可能同时存在,模面污染和锁模状态还会改变表现。直接扩大所有排气位置,可能把局部问题变成全周残边。
把核对步骤变成可记录的检查
| 步骤 | 操作与记录重点 |
|---|---|
| 1 · 绘制缺陷地图 | 按模穴和方位标出气泡、缺胶及飞边。 |
| 2 · 先查清洁维护 | 核对通道堵塞、分型面损伤和装模状态。 |
| 3 · 做单点试验 | 经评审后逐项调整,记录成型稳定及修边负担,保留原状态对照。 |
怎样用对照避免误判
若只有末端充填区有气泡,而其他区域已有飞边,应局部分析气路,避免全周同时改槽。
常见问题
排气越充分就一定没有气泡吗?
原料、充填和硫化状态也需检查。
相关背景与进一步阅读
本文聚焦当前这个具体问题;基础概念可继续阅读:硅胶注射成型良率提升:如何减少气泡、缺胶与飞边。
同专题补充:硅胶件浇口残痕能放在密封面吗?位置与去除方式先确认。
外部资料用于核对相关概念,本文的核对步骤与场景分析为独立工程沟通建议,并非外部机构或标准原文。执行时应采用双方确认的方法、适用文件版本及完整条件。