先看结论:圆周单侧出现咬伤时,先检查装配偏心和受压侧间隙。平均直径合格不代表每个方向的支撑条件一致。
为什么需要单独核对这个问题
轴与孔的同轴度、导向长度及受载挠曲,会改变局部间隙。材料变形进入间隙后可能在卸压或往复中受损。只量胶圈外径或提高硬度,无法替代对实际受压结构的检查。

三步核对与操作边界
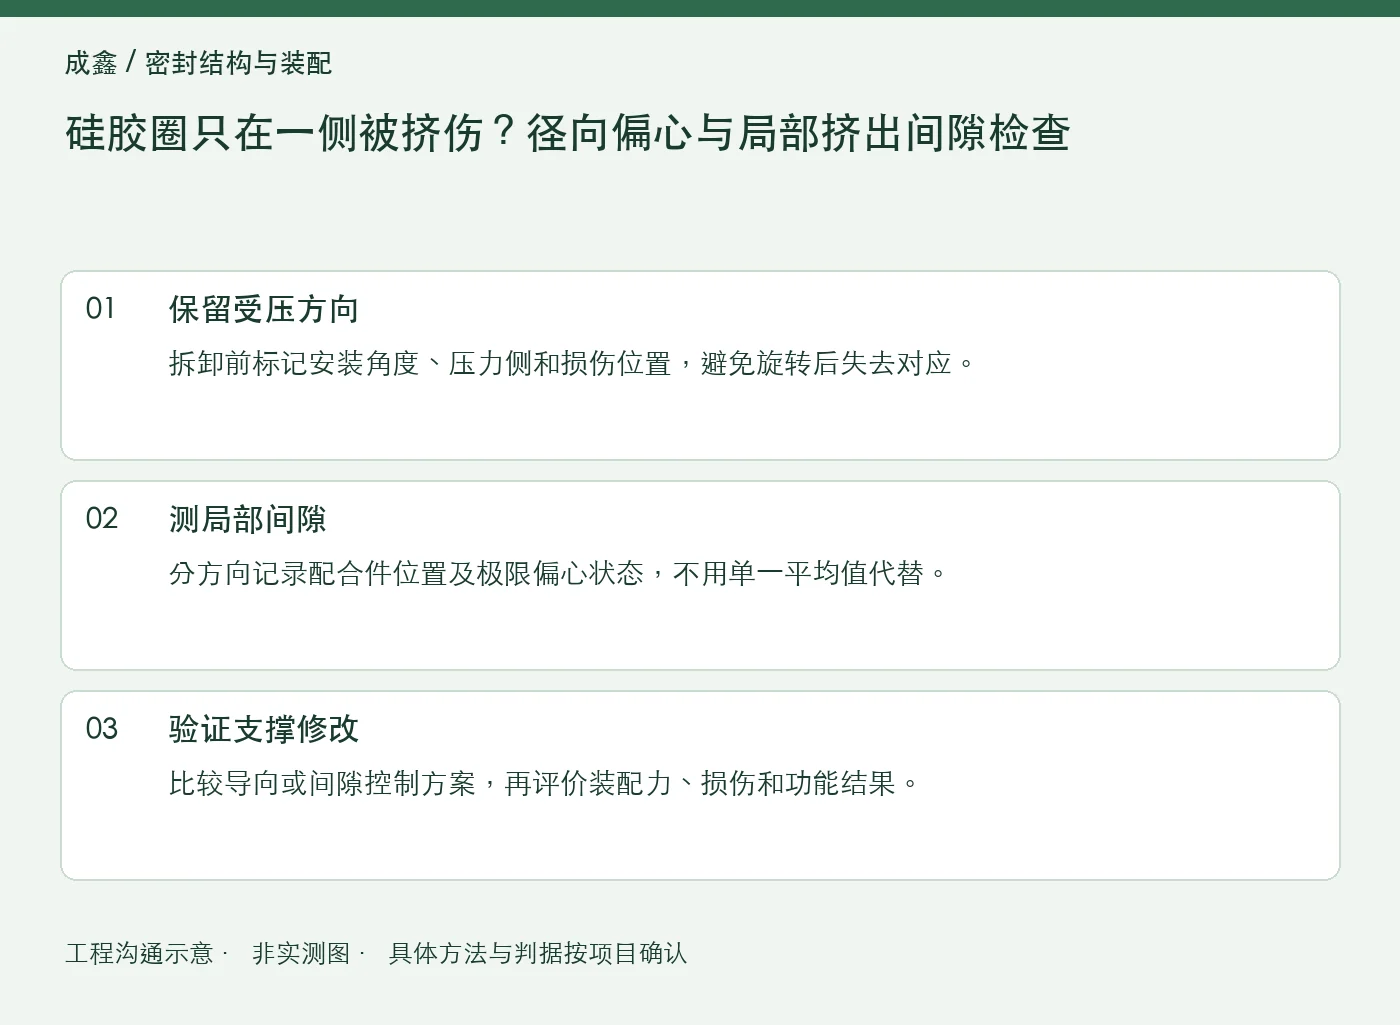
1.保留受压方向
拆卸前标记安装角度、压力侧和损伤位置,避免旋转后失去对应。
2.测局部间隙
分方向记录配合件位置及极限偏心状态,不用单一平均值代替。
3.验证支撑修改
比较导向或间隙控制方案,再评价装配力、损伤和功能结果。
需要留下哪些可复核记录
| 需保留的原始信息 |
|---|
| 安装角度 |
| 受压侧间隙 |
| 咬伤方位 |
对照场景:怎样使用这些信息
同一胶圈转到另一角度后,损伤仍跟随壳体固定方位,提示应优先查配合结构;这不是排除材料因素的充分证据。
以上为分析思路,不是成鑫客户案例或实验记录。用于项目时,应先定义样品来源、实际条件及判定依据,再决定是否修改结构、材料或工序。
常见问题
选择更硬的硅胶能完全防止挤出吗?
不能,间隙、压差、温度和动态状态仍需共同评估,硬度变化也可能增加装配负担。
相关问题与方法背景
配合阅读:硅胶O型圈沟槽填充率怎么核对?给热膨胀和介质溶胀留出空间。本篇限定于上述具体场景,原文保留作为上位背景,不重复其完整内容。
外部资料用于通用概念背景,本文的场景、核对步骤和记录清单为独立工程沟通建议,并非标准条文或外部机构的验证结论。执行时采用适用文件、双方确认的方法及完整条件。
结合真实结构提交定制需求
可对照精密手表硅胶 O 型防水圈说明应用、关键尺寸、材料或性能要求、数量与目前遇到的问题。提交本页询盘;图纸和附件可按企业邮箱发送方式提供。具体生产方案、试验、费用和交付条件按项目确认。