この記事の本文は現在中国語で提供しています。 中国語の原文を読む
まず結論から:收缩率应结合具体胶料、工艺与零件形状验证,不宜从另一种产品直接套用。试模时应保留模具尺寸、成品测量状态和模穴对应,才能解释修模方向。
适用范围与容易误判的地方
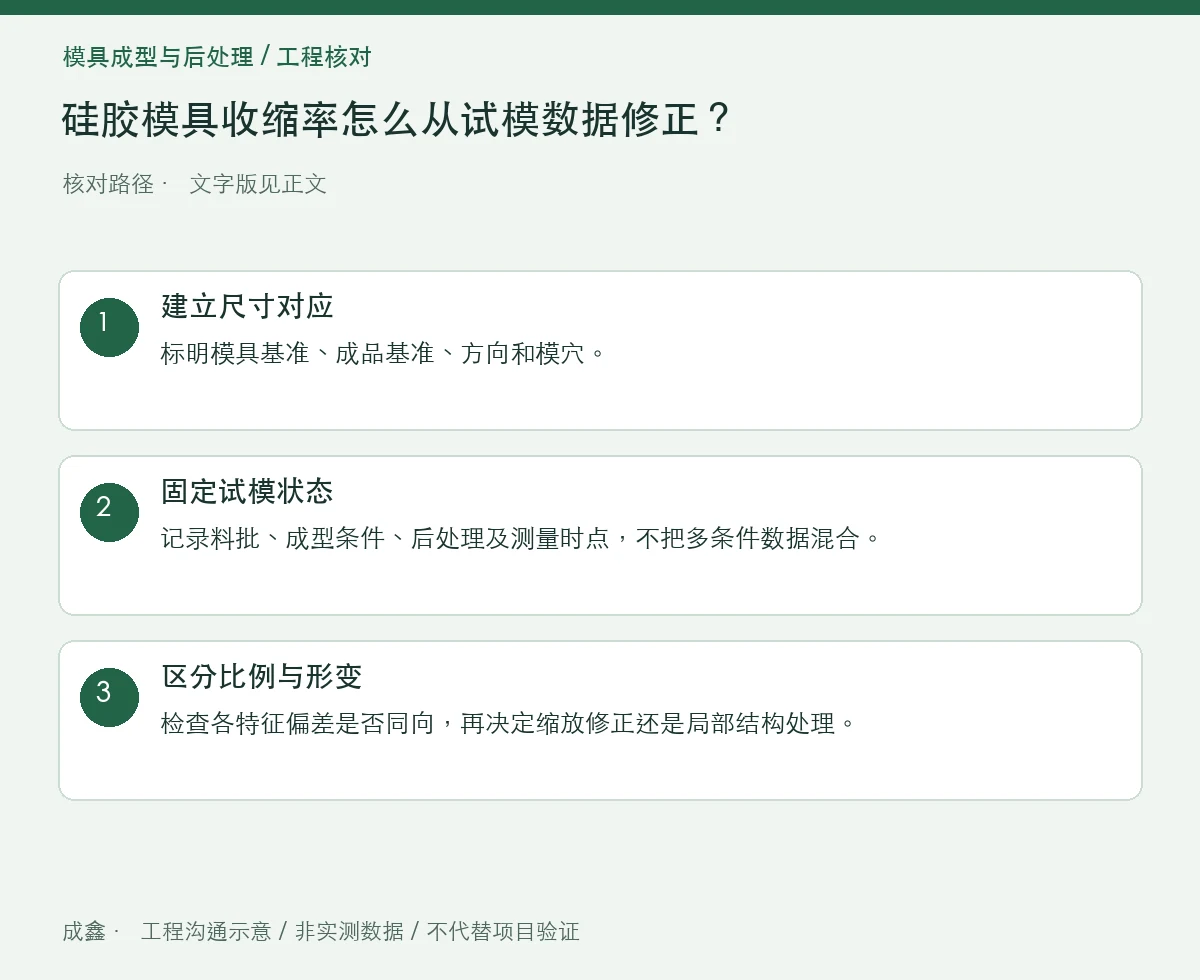
用于新模尺寸迭代,不提供通用收缩率或承诺一次试模达标。
胶件不同方向、厚薄和约束可能表现不同,出模后立即量与规定调节后量也会不同。一个平均比例可能掩盖局部变形。
把核对步骤变成可记录的检查
| 步骤 | 操作与记录重点 |
|---|---|
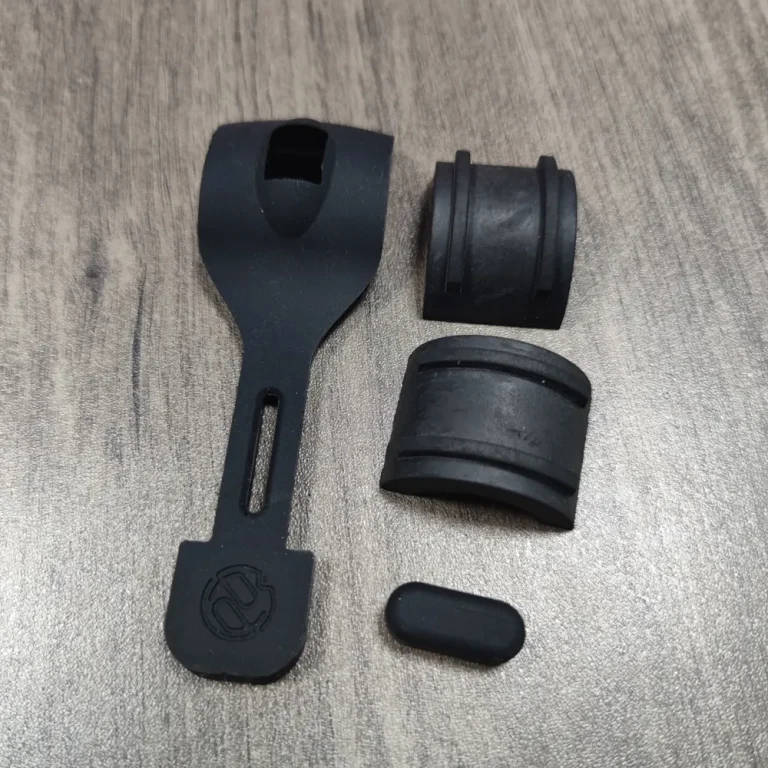
| 1 · 建立尺寸对应 | 标明模具基准、成品基准、方向和模穴。 |
| 2 · 固定试模状态 | 记录料批、成型条件、后处理及测量时点,不把多条件数据混合。 |
| 3 · 区分比例与形变 | 检查各特征偏差是否同向,再决定缩放修正还是局部结构处理。 |
怎样用对照避免误判
若直边尺寸偏小但孔距正确,不宜直接按一个百分比放大整模,应先分析局部收缩或测量定位。
よくある質問
供应商给的收缩率可以直接作为尺寸保证吗?
它只能作为输入,需按项目验证。
相关背景与进一步阅读
本文聚焦当前这个具体问题;基础概念可继续阅读:シリコーン部品の寸法公差の表記方法:収縮率、重要寸法および検査方法.
同专题补充:硅胶模具排气加深后飞边增多怎么办?缺陷地图与维护状态.
外部资料用于核对相关概念,本文的核对步骤与场景分析为独立工程沟通建议,并非外部机构或标准原文。执行时应采用双方确认的方法、适用文件版本及完整条件。
结合您的产品确认下一步
可对照特殊形状のシリコーン部品(各種)のオーダーメイド,说明具体结构、使用条件、数量及希望解决的问题。提交本页定制需求;图纸或样品照片通过企业邮箱发送方式提供。材料、尺寸、费用、检测与交付条件按项目确认。