まず結論から:固定方位飞边增多,应同时核对模具分型面与设备支撑。仅增加合模力,可能掩盖接触不均。
为什么需要单独核对这个问题
压板、垫板和模具支撑的状态会影响载荷分布,异物或局部压痕也可能造成偏载。判断需结合位置证据,不把全部飞边归因于胶料流动。
三步核对与操作边界
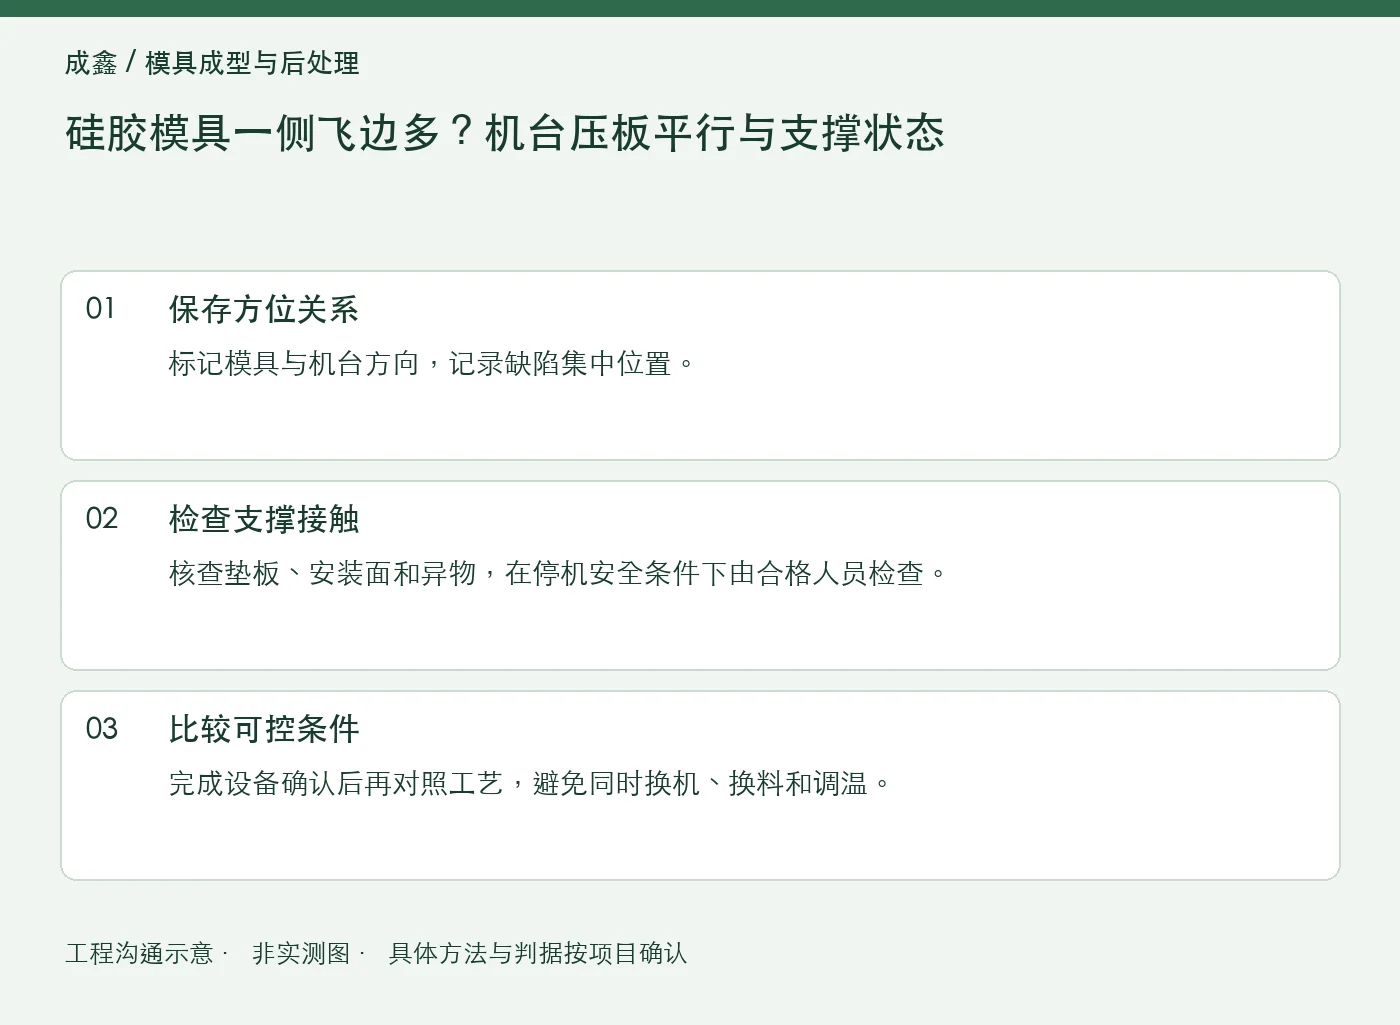
1.保存方位关系
标记模具与机台方向,记录缺陷集中位置。
2.检查支撑接触
核查垫板、安装面和异物,在停机安全条件下由合格人员检查。
3.比较可控条件
完成设备确认后再对照工艺,避免同时换机、换料和调温。
需要留下哪些可复核记录
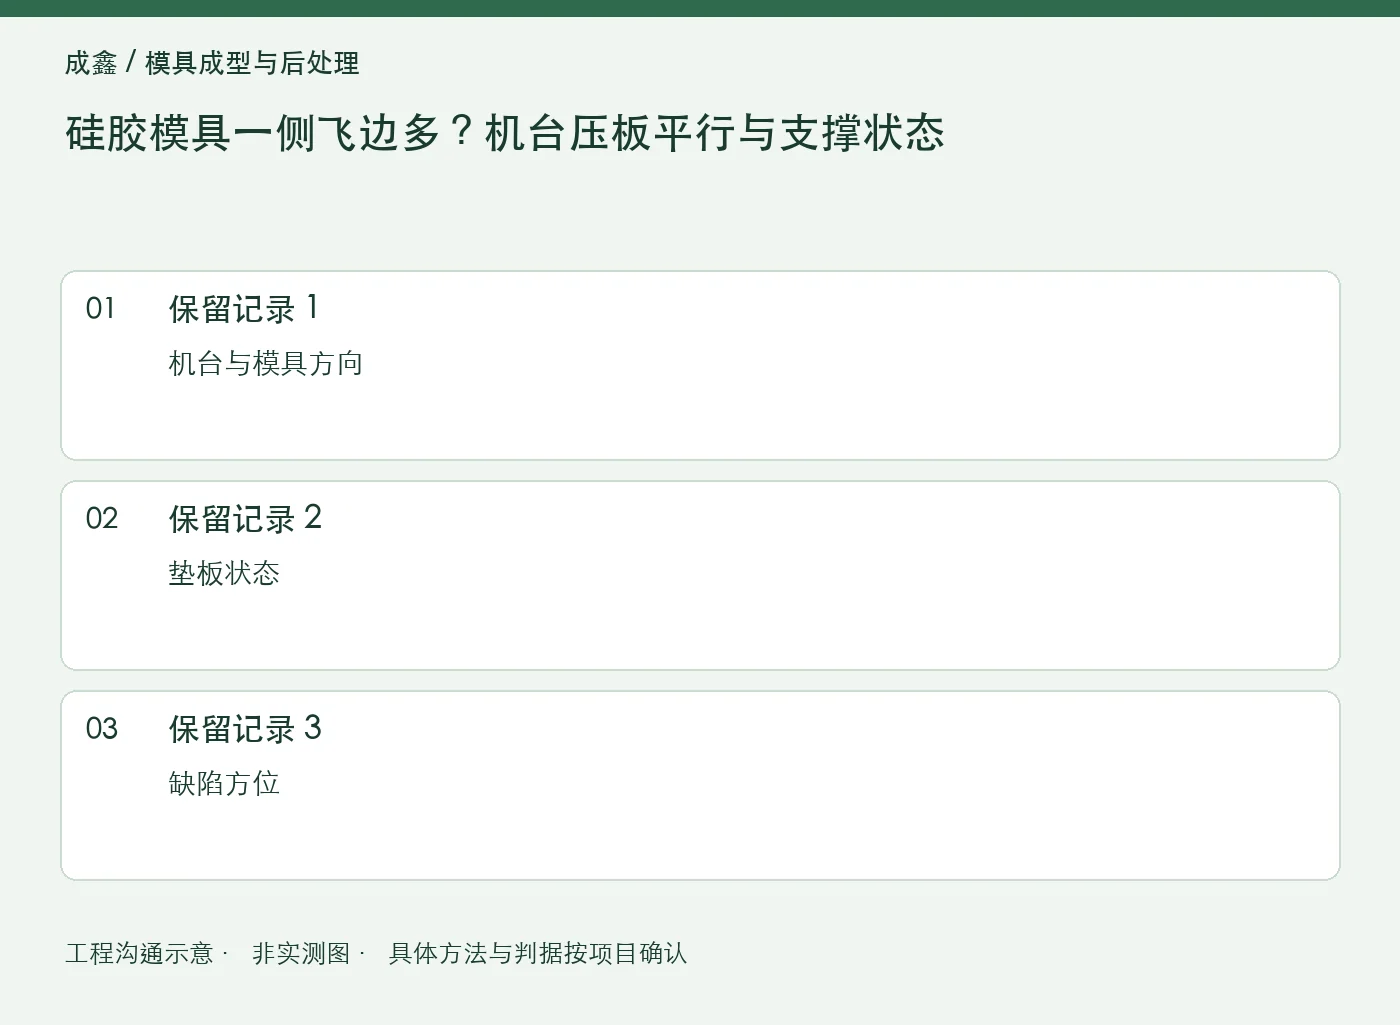
| 需保留的原始信息 |
|---|
| 机台与模具方向 |
| 垫板状态 |
| 缺陷方位 |
对照场景:怎样使用这些信息
模具换方向后缺陷仍跟随机台同侧,可为设备支撑调查提供线索,但需排除装料等共同变量。
以上为分析思路,不是成鑫客户案例或实验记录。用于项目时,应先定义样品来源、实际条件及判定依据,再决定是否修改结构、材料或工序。
よくある質問
加大合模压力就一定能止飞边吗?
不一定,也可能增加模具负担,应先查接触和分型状态。
相关问题与方法背景
配合阅读:硅胶模具收缩率怎么从试模数据修正?分方向与分穴记录。本篇限定于上述具体场景,原文保留作为上位背景,不重复其完整内容。
外部资料用于通用概念背景,本文的场景、核对步骤和记录清单为独立工程沟通建议,并非标准条文或外部机构的验证结论。执行时采用适用文件、双方确认的方法及完整条件。
结合真实结构提交定制需求
可对照特殊形状のシリコーン部品(各種)のオーダーメイド说明应用、关键尺寸、材料或性能要求、数量与目前遇到的问题。提交本页询盘;图纸和附件可按企业邮箱发送方式提供。具体生产方案、试验、费用和交付条件按项目确认。