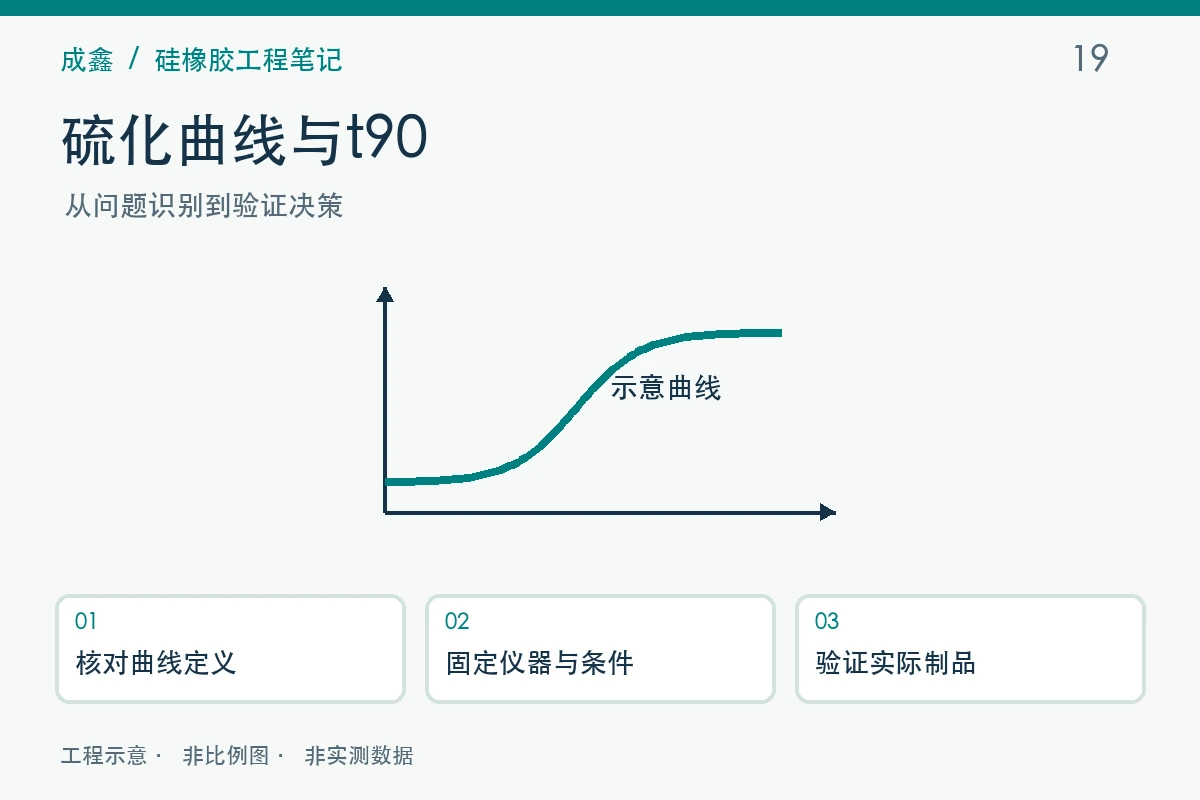
Überprüfen Sie zunächst die Definitionen der Symbole im Bericht.
In Berichten wird das minimale Drehmoment üblicherweise mit „ML“ bezeichnet, während „MH“ das maximale oder vorgeschriebene Plateau-Drehmoment innerhalb des Analysebereichs angibt; „t90“ entspricht in der Regel der Zeit, in der das Drehmomentinkrement die vorgeschriebene Position 90% erreicht. Die Algorithmen des Geräts, die Kurventypen und die Definitionen im Bericht sollten überprüft werden, um zu vermeiden, dass kontinuierlich ansteigende Kurven und Kurven mit einem deutlichen Plateau auf derselben Grundlage verglichen werden.
Tabellen verschiedener Geräte und Bedingungen lassen sich nicht direkt miteinander vergleichen.
Die Norm ASTM D5289 dient der Messung der Vulkanisationseigenschaften mit einem rotationsfreien Vulkanisationsprüfgerät. In der öffentlichen Erläuterung wird darauf hingewiesen, dass unterschiedliche Gerätekonstruktionen zu unterschiedlichen Messwerten führen können. Bei Vergleichen von Materialtrends sollten das Gerät, die Prüftemperatur, die Methode und der Zustand der Proben konstant gehalten werden. Bei geräteübergreifenden Daten muss zunächst eine angemessene Korrelation hergestellt werden; die Abweichungen sollten nicht ausschließlich auf Materialprobleme zurückgeführt werden.
Vom Kurvenverlauf zur In-Mould-Validierung
Bei Formen und Formteilen findet ein tatsächlicher Wärmeübertragungsprozess statt, wobei dickwandige Bereiche, Einlegeteile und geometrische Unterschiede die Prozessanforderungen beeinflussen. Nach der Testfertigung unter den in Frage kommenden Bedingungen sind das Entformen, der Querschnittszustand, die Abmessungen und die Funktion zu überprüfen, um anschließend den zulässigen Spielraum festzulegen. Es ist nicht zulässig, die Produktionszeit aller Produkte zu verkürzen, indem lediglich der t90-Wert aus einem einzigen Testbericht übernommen wird.
Projekt-Checkliste
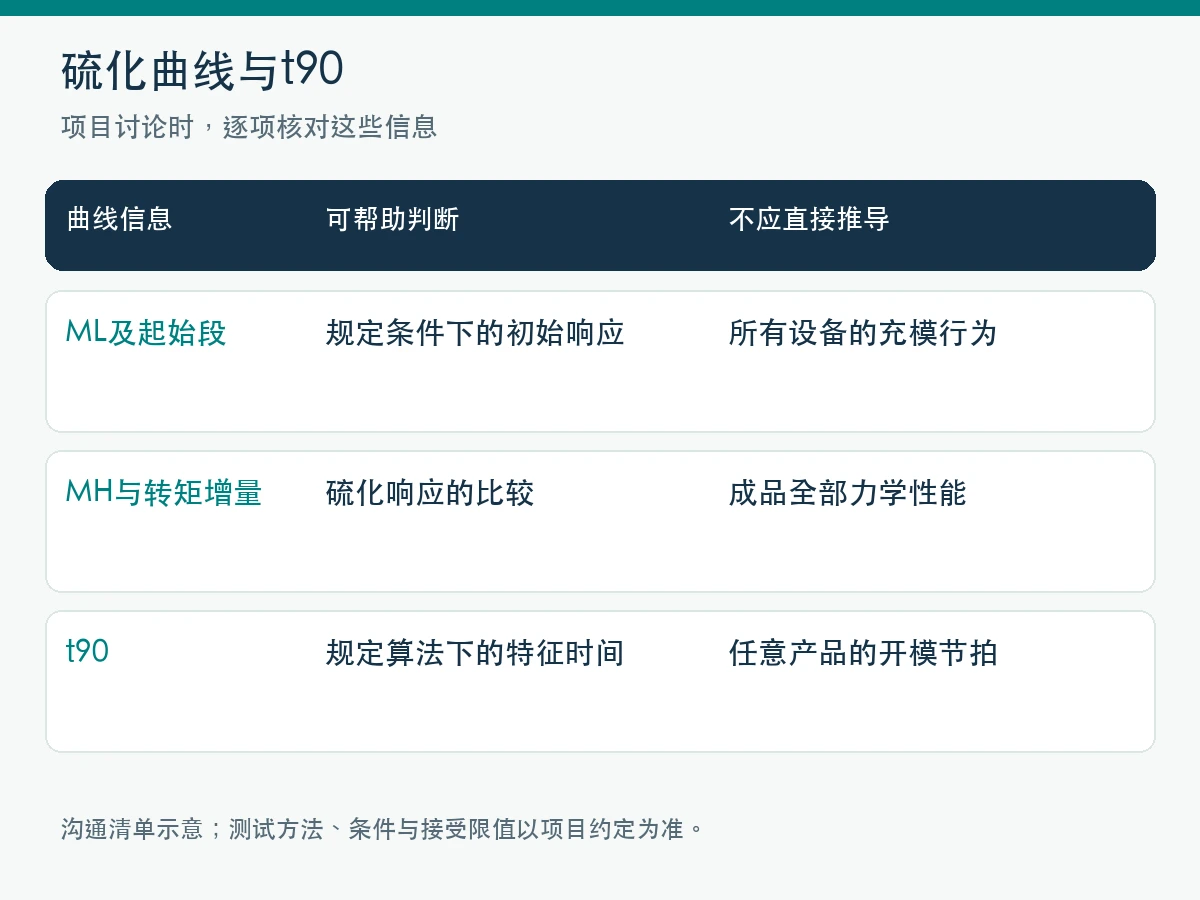
| Kurveninformationen | kann bei der Beurteilung helfen | Dies sollte nicht direkt abgeleitet werden. |
|---|---|---|
| ML und Einleitung | Anfängliche Reaktion unter festgelegten Bedingungen | Das Füllverhalten aller Anlagen |
| MH und Drehmomentinkrement | Vergleich der Vulkanisationsreaktionen | Alle mechanischen Eigenschaften des Endprodukts |
| t90 | Charakteristische Zeiten unter dem vorgegebenen Algorithmus | Formzykluszeit für ein beliebiges Produkt |
Kommunikationsbeispiel: Bei dünnen Probekörpern vom Typ T90 hat sich die Länge verringert, bei dicken Werkstücken mit Metalleinlagen treten jedoch weiterhin interne Anomalien auf. Daher sollten die tatsächliche Temperatur und der Querschnittszustand erneut überprüft werden. Die Kurve eignet sich zur Vorauswahl; der endgültige Prozess muss anhand der Ergebnisse am Endprodukt bestätigt werden.
Häufig gestellte Fragen
Bedeutet ein höherer MH-Wert, dass die Qualität besser ist?
Dies lässt sich nicht isoliert beurteilen. Die Zusammensetzung, die Versuchsbedingungen und die angestrebten Eigenschaften bestimmen gemeinsam die Art der Interpretation.
Kann man bei einem bestandenen T90-Test auf die Nachvernetzung verzichten?
Das ist nicht möglich. Ob eine Nachvernetzung erfolgt und unter welchen Bedingungen, richtet sich nach den Angaben in der Materialbeschreibung sowie den Anforderungen an die Produkteigenschaften und den Verwendungszweck.
Quellenangaben
Die Informationen dienen der Überprüfung von Konzepten und Anwendungsbereichen; die konkreten Tests werden gemäß der von beiden Seiten vereinbarten Standardversion und der vollständigen Methodik durchgeführt. Die im Text enthaltenen Checklisten und Beispiele stellen Empfehlungen für die Kommunikation im Ingenieurwesen dar.
Weiterführende Literatur:Werkskapazität: Szenarien und Lieferrisiken für Formpressen/Spritzgießen/Sekundärvulkanisation
Das Problem in bewertbare, maßgeschneiderte Anforderungen umwandeln
Reichen Sie bei Xiang Chengxin Zeichnungen oder Informationen zu Mustern ein und geben Sie dabei das Einsatzmedium, die Temperatur, die Montageart sowie die zu prüfenden Punkte an. Die konkreten Materialien, die Prüfabläufe und die Lieferbedingungen werden im Rahmen des Projekts abgesprochen und bestätigt.
Entsprechende maßgeschneiderte Produkte anzeigen · Projektanforderungen einreichen