Problèmes de qualité courants des produits en silicone : examiner d'abord le phénomène, puis trouver les causes profondes
Un grand nombre de défauts dans les pièces en silicone sont liés à Ventilation du moule, paramètres de température et de temps, matière première et état du moule En rapport. Ce qui suit est organisé selon le principe "Phénomène → Causes communes → Orientation de l'amélioration", afin que vous puissiez analyser le problème et l'expliquer au public.
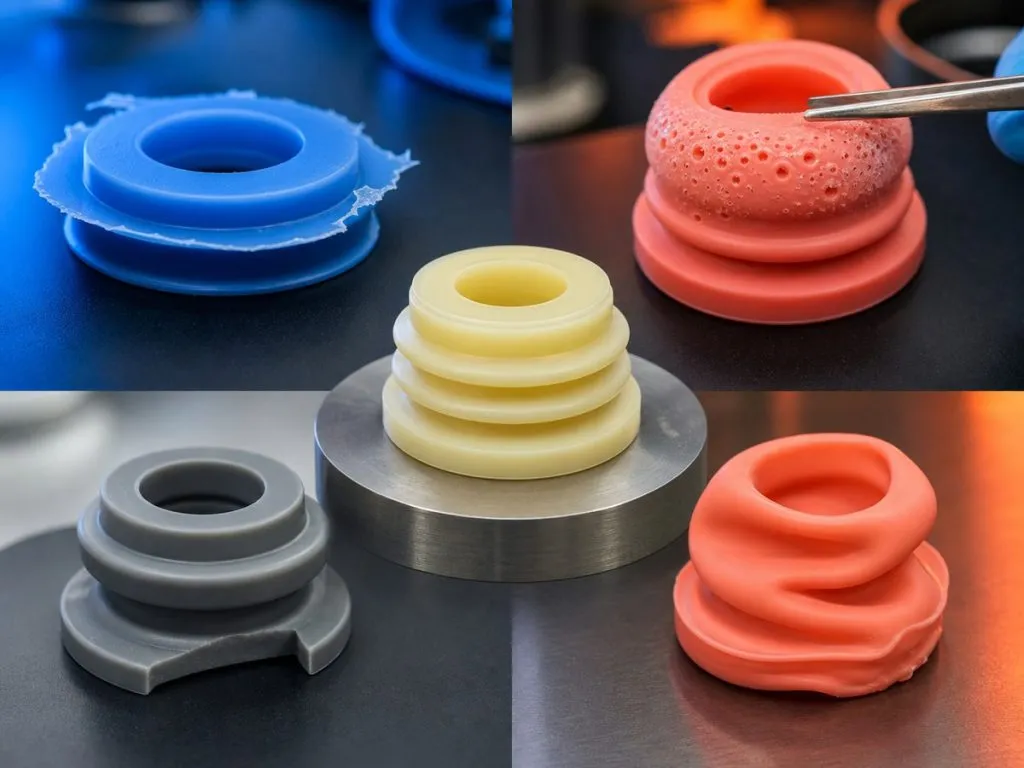
1) Bords bruts (bords volants)
Phénomène : Bord trop fin à la position du plan de joint.
- Causes courantes : dégagement du moule, pression excessive, usure du moule, ventilation inégale.
- Orientation de l'amélioration : optimisation de l'ajustement du moule et de la ventilation, contrôle des paramètres du processus, mise en place d'un mécanisme de réparation et d'entretien du moule.
2) Bulles/vides
Phénomène : Renflements superficiels ou vides internes qui affectent l'apparence et la résistance.
- Causes courantes : ventilation insuffisante, matières premières contenant du gaz ou de l'eau, durée insuffisante du processus.
- Pistes d'amélioration : renforcer la conception de l'échappement, optimiser le mélange et le prétraitement, ajuster le temps de vulcanisation.
3) Manque de colle / tir court
Phénomène : Sous-remplissage localisé et bords manquants.
- Causes courantes : mauvaise conception des canaux et des portes, température insuffisante, fluidité insuffisante des matériaux.
- Orientation de l'amélioration : optimisation des vannes et des glissières, ajustement de la température et de la pression, optimisation de la structure si nécessaire.
4) Déformation / gauchissement
Phénomène : Déformation après démoulage ou après mise en place, mauvais assemblage.
- Causes courantes : refroidissement inégal, démoulage incorrect, rétrécissement du matériau et asymétrie structurelle.
- Orientation de l'amélioration : optimisation du moule et du processus, amélioration de l'outillage de démoulage, ajustement de l'épaisseur de la structure si nécessaire.
5) Traces de surface/rayures
Phénomène : Les surfaces extérieures présentent des marques d'arrachement ou des rayures.
- Causes courantes : frottement de démoulage, mauvais état de la surface du moule, frottement d'assemblage ou d'emballage.
- Axe d'amélioration : Optimiser le traitement de surface du moule, améliorer la méthode de démoulage et d'emballage.
6) Fluctuations importantes de la taille
Phénomène : Variation significative de la taille au sein d'un même lot ou d'un lot à l'autre.
- Causes courantes : différences entre les lots de matières premières, dérive des paramètres du processus, modifications de l'état des moules.
- Orientation de l'amélioration : verrouillage des paramètres clés, mise en place d'une inspection du premier article/de passage, clarification de l'inspection par échantillonnage de la taille du CTQ.
L'un des moyens les plus efficaces de réduire les reprises est d'indiquer clairement "Dimensions critiques (CTQ) + méthode d'essai + fréquence d'échantillonnage".
Conseils sur la communication des problèmes de qualité (plus conviviale pour le client)
- Décrire d'abord les phénomènes et les effets (apparence/montage/étanchéité)
- Donner une première série de causes (gaz d'échappement/paramètres/moisissure/matériau)
- Prévoir des actions vérifiables (réinspection, nouveaux essais, comparaisons de la production expérimentale).