Commençons par la conclusion :抽真空并非只需记录一个设定值,还应确认在何种合模状态下、哪条路径仍与型腔连通。设定正常不能证明局部气体已排出。
为什么需要单独核对这个问题
合模过早封闭排气路径,或密封区域泄漏,都可能影响有效抽气。缺陷减少也可能与装料或温度变化有关,因此对照时应固定其他主要条件。
三步核对与操作边界
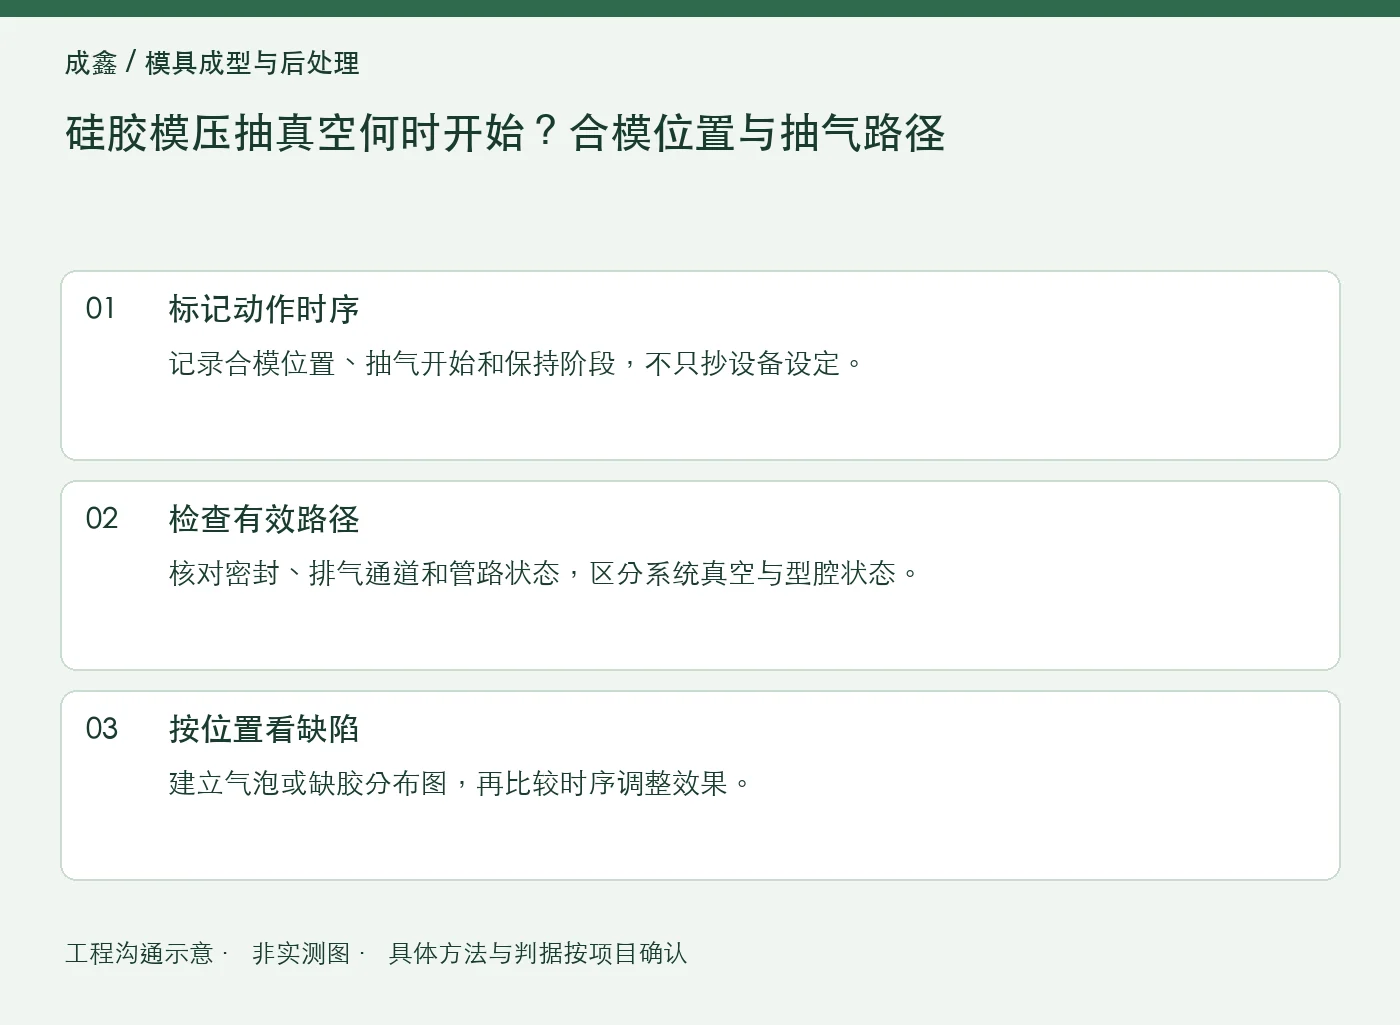
1.标记动作时序
记录合模位置、抽气开始和保持阶段,不只抄设备设定。
2.检查有效路径
核对密封、排气通道和管路状态,区分系统真空与型腔状态。
3.按位置看缺陷
建立气泡或缺胶分布图,再比较时序调整效果。
需要留下哪些可复核记录
| 需保留的原始信息 |
|---|
| 动作时序 |
| 通道状态 |
| 缺陷位置 |
对照场景:怎样使用这些信息
改抽气时间后只有远端缺陷减少,应继续看路径和装料位置,不直接认定所有气泡都已解决。
以上为分析思路,不是成鑫客户案例或实验记录。用于项目时,应先定义样品来源、实际条件及判定依据,再决定是否修改结构、材料或工序。
Foire aux questions
抽得越久越好吗?
未必,需结合材料流动、硫化及设备状态验证,不能无限延长替代路径检查。
相关问题与方法背景
配合阅读:硅胶模具收缩率怎么从试模数据修正?分方向与分穴记录。本篇限定于上述具体场景,原文保留作为上位背景,不重复其完整内容。
外部资料用于通用概念背景,本文的场景、核对步骤和记录清单为独立工程沟通建议,并非标准条文或外部机构的验证结论。执行时采用适用文件、双方确认的方法及完整条件。
结合真实结构提交定制需求
可对照Fabrication sur mesure de pièces diverses en silicone de formes spéciales说明应用、关键尺寸、材料或性能要求、数量与目前遇到的问题。提交本页询盘;图纸和附件可按企业邮箱发送方式提供。具体生产方案、试验、费用和交付条件按项目确认。