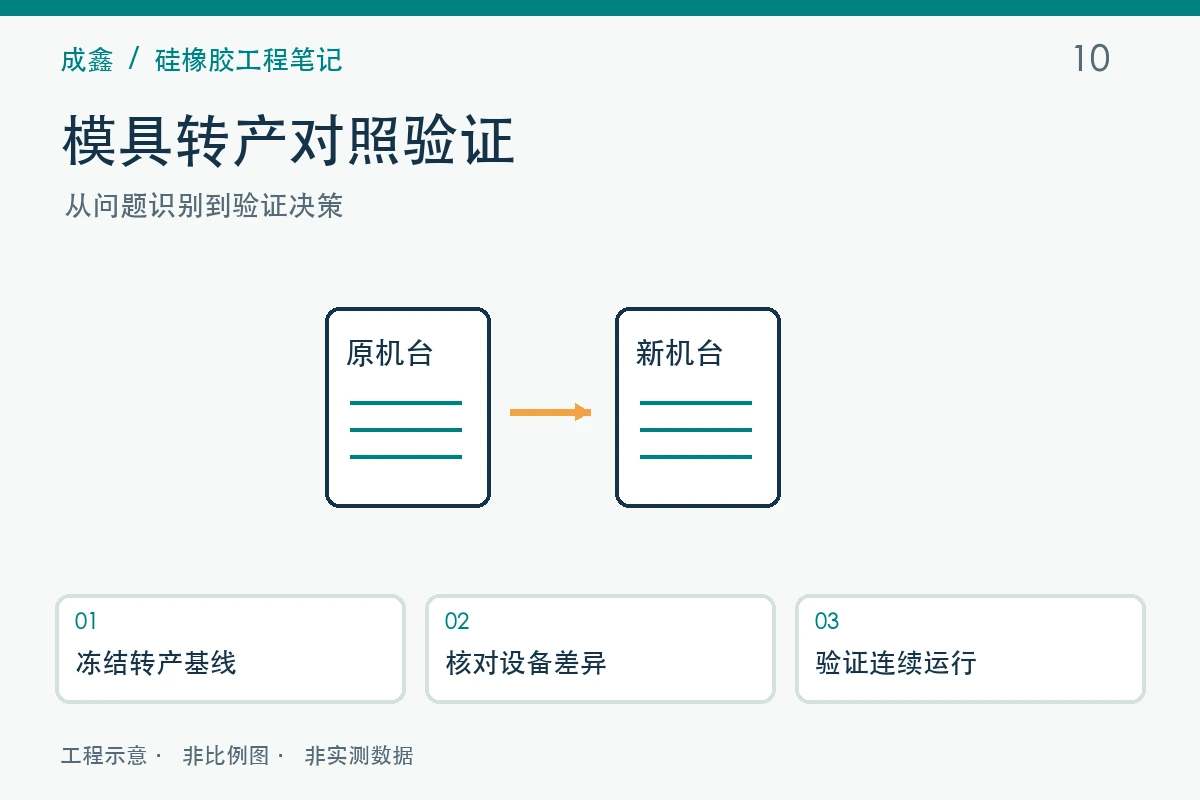
La línea de referencia de la reconversión de la producción debe guardarse antes de desmontar la máquina.
Conservar la versión del molde, el estado de mantenimiento, los datos de referencia de cada cavidad, la información sobre las materias primas y el tratamiento posterior, así como las muestras de control que cumplen los requisitos. Registrar las mediciones reales o la información de retroalimentación que se desvíen de los valores de ajuste del equipo. Cuando no se disponga de pruebas del estado original, resulta difícil determinar si las diferencias tras el cambio de producción se deben a la nueva máquina, al mantenimiento del molde o al material.

Convertir las diferencias entre equipos en una lista de comprobación
Es importante comprobar la instalación de las interfaces, el control de la calefacción, las características de inyección o prensado, la expulsión, la extracción de piezas y los sistemas auxiliares. Las definiciones de presión o carrera que muestran los distintos equipos pueden variar, por lo que conviene confirmar las unidades y la lógica de conversión. No hay que descuidar los resultados reales del moldeo por el mero hecho de buscar valores de visualización idénticos.
De la primera prueba comparativa al funcionamiento estable
Se recomienda realizar primero las comprobaciones de seguridad y compatibilidad de los equipos, a continuación fabricar la primera pieza de cada cavidad y, posteriormente, cubrir el periodo de producción continua acordado y las condiciones de reinicio. Si se realizan simultáneamente el cambio de material, el mantenimiento del molde y el cambio de máquina, se deben verificar o registrar por fases cada uno de los factores para evitar variaciones inexplicables. En cuanto a si es necesaria una nueva autorización del cliente, se actuará de acuerdo con el contrato y los requisitos de modificación.
Lista de comprobación del proyecto
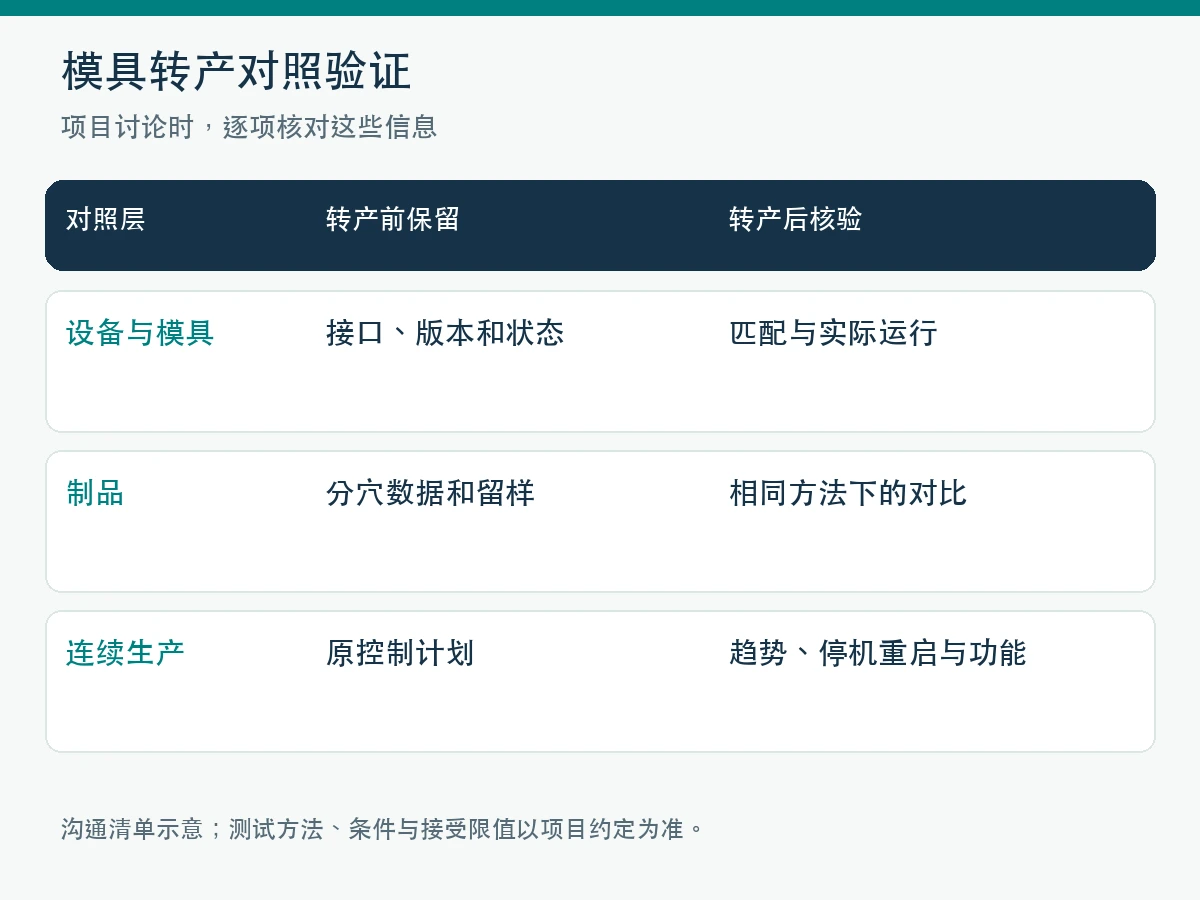
| Capa de control | Conservación previa a la reconversión | Verificación tras el cambio de producción |
|---|---|---|
| Equipos y moldes | Interfaces, versiones y estado | Coincidencia con el funcionamiento real |
| productos | Datos de los puntos de muestreo y muestras conservadas | Comparación con el mismo método |
| Producción en continuo | Plan de control original | Tendencias, paradas y reinicios, y funciones |
Ejemplo de cambio de producción: la primera pieza tiene unas dimensiones similares, pero tras un tiempo de producción continua, una de las cavidades se va desviando progresivamente. En este caso, es necesario analizar la estabilidad térmica y las tendencias del proceso en las nuevas condiciones; no se debe dar por concluido el cambio de producción basándose únicamente en los datos de la primera pieza.
Preguntas frecuentes
¿Se puede prescindir de la verificación si la nueva máquina tiene mayor precisión?
No. Unas especificaciones técnicas más exigentes del equipo no garantizan automáticamente que la combinación de moldes, materiales y procesos auxiliares sea adecuada.
¿Qué hacer si el molde original no tiene números de cavidad?
En primer lugar, se establecerá un método de identificación o agrupación que no afecte a la funcionalidad del producto, garantizando que las muestras de referencia puedan vincularse a su origen.
Lecturas recomendadas:Lista de comprobación para la aceptación de moldes de silicona: dimensiones, aspecto, purga de aire y estabilidad en la producción en serie
Convertir el problema en un requisito personalizado que se pueda evaluar
Envíe a Chengxin los planos o la información sobre las muestras, indicando el medio de uso, la temperatura, el método de montaje y los aspectos que deben verificarse. Los materiales concretos, la organización de las pruebas y las condiciones de entrega se confirmarán mediante comunicación específica para cada proyecto.
Ver productos personalizados relacionados · Enviar los requisitos del proyecto