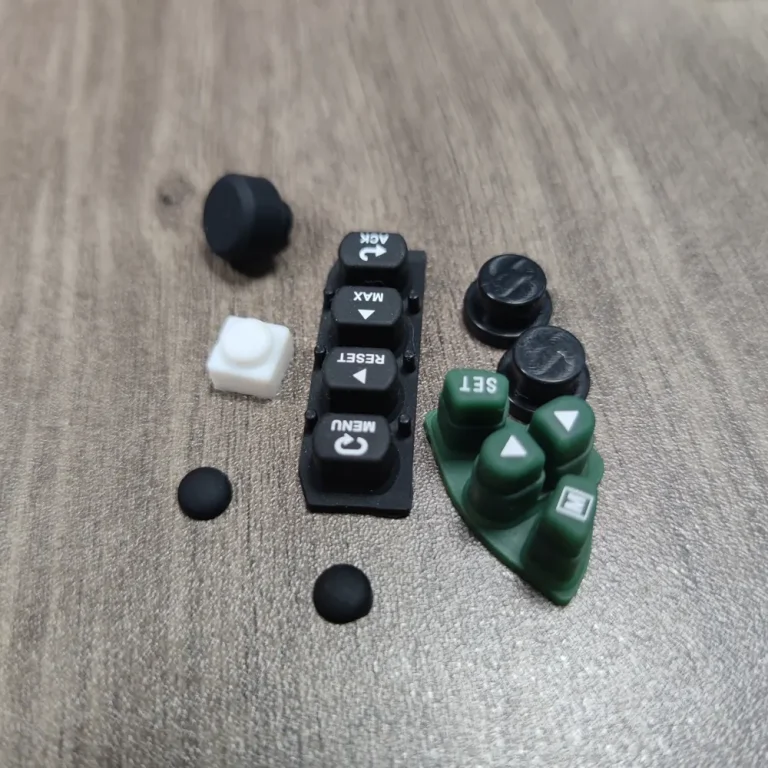
先看结论:同一套硅胶模具换机台,不应只复制温度、时间和压力设定值。应确认设备接口、实际工作状态和过程窗口,再比较转产前后的分穴尺寸、外观与功能。原模具验收通过,不等于新生产条件已验证。
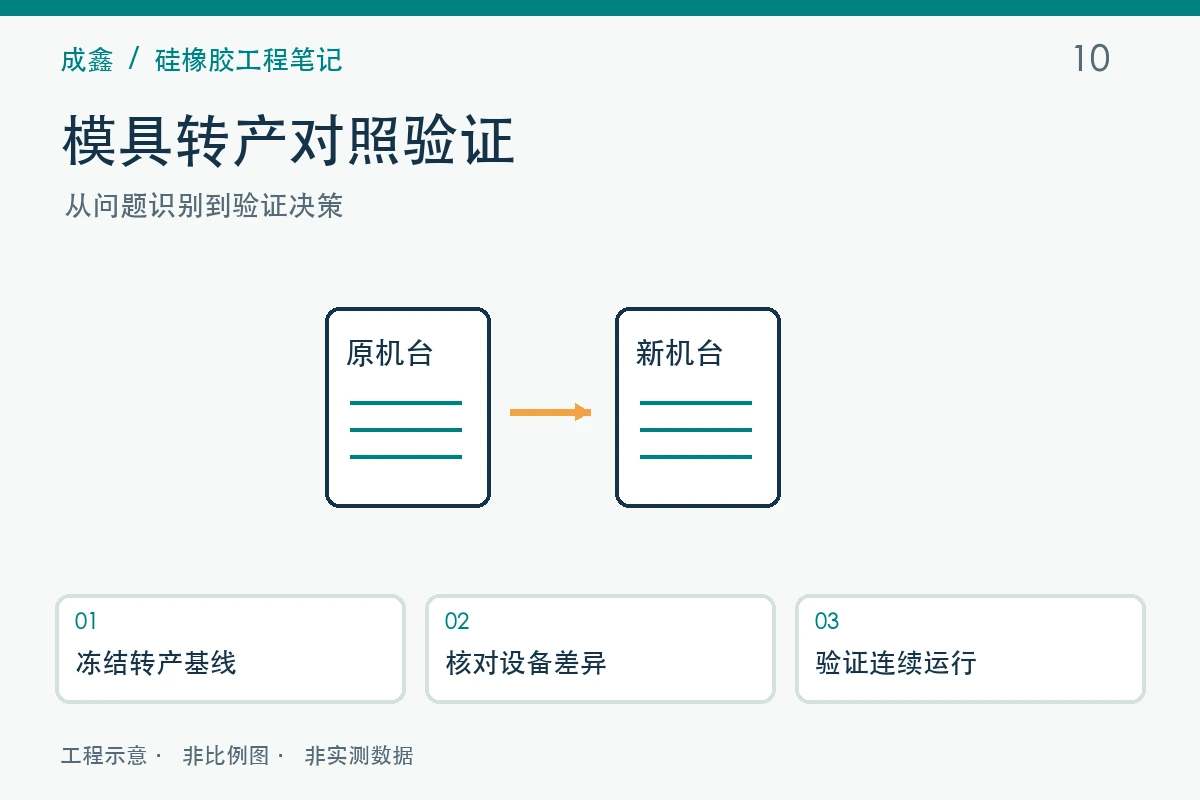
转产基线要在拆机前保存
保留模具版本、维修状态、各穴基准数据、原料与后处理信息,以及合格留样。记录设备设定值之外的实际测量或反馈信息。缺少原状态证据时,转产后的差异难以区分是新机台、模具维护还是材料造成。

把设备差异转成检查表
接口安装、加热控制、注射或压制特性、排气、取件与辅助设施都值得核对。不同设备显示的压力或行程定义可能不同,应确认单位与换算逻辑。不要为追求相同显示数值而忽略实际成型结果。
从首件比较走到稳定运行
建议先完成安全与设备匹配检查,再做分穴首件,随后覆盖约定的连续生产时段和重启状态。若同时换料、修模和换机,应分阶段验证或记录各因素,避免无法解释变化。是否需要客户重新批准,按合同与变更要求执行。
项目核对清单
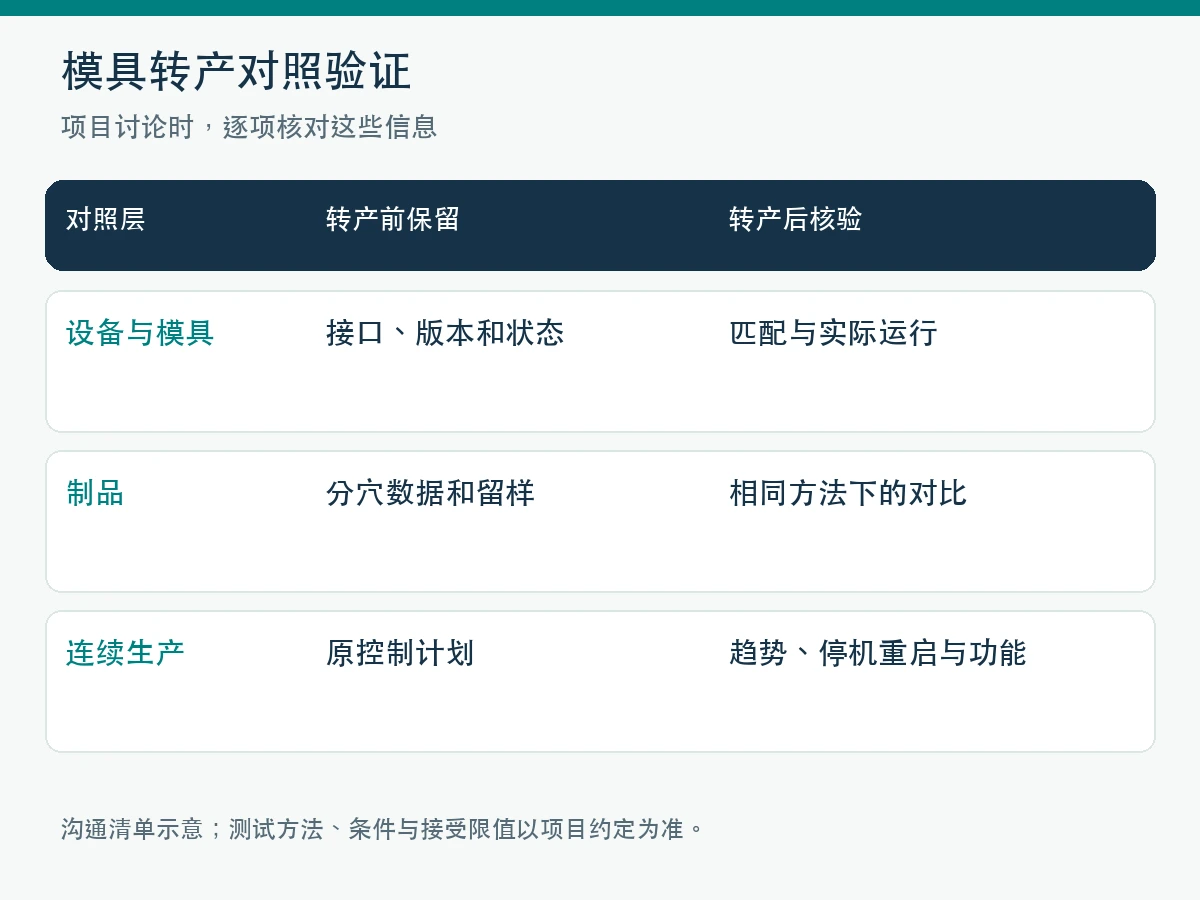
| 对照层 | 转产前保留 | 转产后核验 |
|---|---|---|
| 设备与模具 | 接口、版本和状态 | 匹配与实际运行 |
| 制品 | 分穴数据和留样 | 相同方法下的对比 |
| 连续生产 | 原控制计划 | 趋势、停机重启与功能 |
用于讨论的示例
转产示例:首件尺寸相近,但持续生产后某穴逐步偏移。此时需要调查新条件下的热稳定与工艺趋势,不应仅凭首件数据宣布转产完成。
常见问题
新机台精度更高就可以免验证吗?
不能。更高设备规格不能自动证明模具、材料和辅助流程的组合已经合格。
原模具没有穴号怎么办?
先建立不会影响产品功能的识别或分组方式,保证对照样可关联到来源。