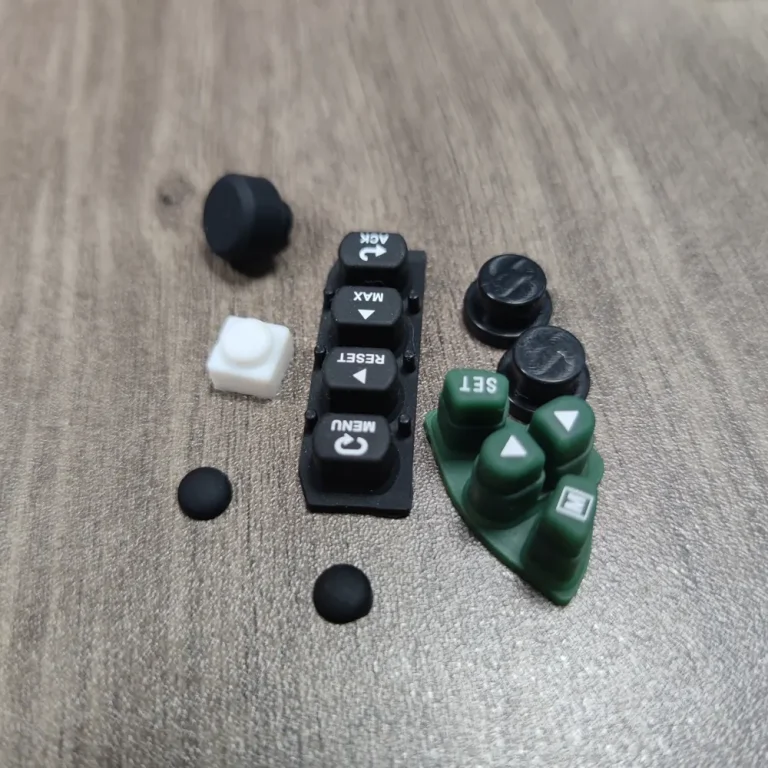
先看结论:后处理条件不仅是设定温度与时间,装载方式、样件接触和空气流通也应记录。疏放试样得到的结果不能直接代表满盘堆叠的生产状态。
适用范围与容易误判的地方
用于需要后硫化的具体牌号与制品,是否需要及工艺条件按材料和产品要求确定。
堆叠可能让局部受热、释放和支撑状态不同,托盘接触也可能留下痕迹。仅记录设备显示值,不能完整说明零件实际经历。
把核对步骤变成可记录的检查
| 步骤 | 操作与记录重点 |
|---|---|
| 1 · 明确允许装载 | 规定单层或间隔、托盘材质和装载量的验证范围。 |
| 2 · 检查位置差异 | 从上中下或边中位置取样,比较外观、尺寸及目标指标。 |
| 3 · 保留批次记录 | 将装载、程序和取样位置关联,避免临时加料后仍引用原验证结论。 |
怎样用对照避免误判
若边缘样件气味较轻、堆叠中心较明显,应先检查装载和过程一致性,而不是只延长所有批次时间。
常见问题
提高温度能补偿堆放过密吗?
未经验证可能损伤材料,应按规范评审。
相关背景与进一步阅读
本文聚焦当前这个具体问题;基础概念可继续阅读:工厂能力科普:压模/注射/二次硫化的适用场景与交付风险提示。
同专题补充:硅胶模具设定温度一样,制品为何不同?模面温差与位置记录。
外部资料用于核对相关概念,本文的核对步骤与场景分析为独立工程沟通建议,并非外部机构或标准原文。执行时应采用双方确认的方法、适用文件版本及完整条件。