先看结论:设备设定温度不等于每处模面实际温度。出现固定位置的固化或尺寸差异时,应核查测量点、升温稳定和负载状态,而不是只截取控制器读数。
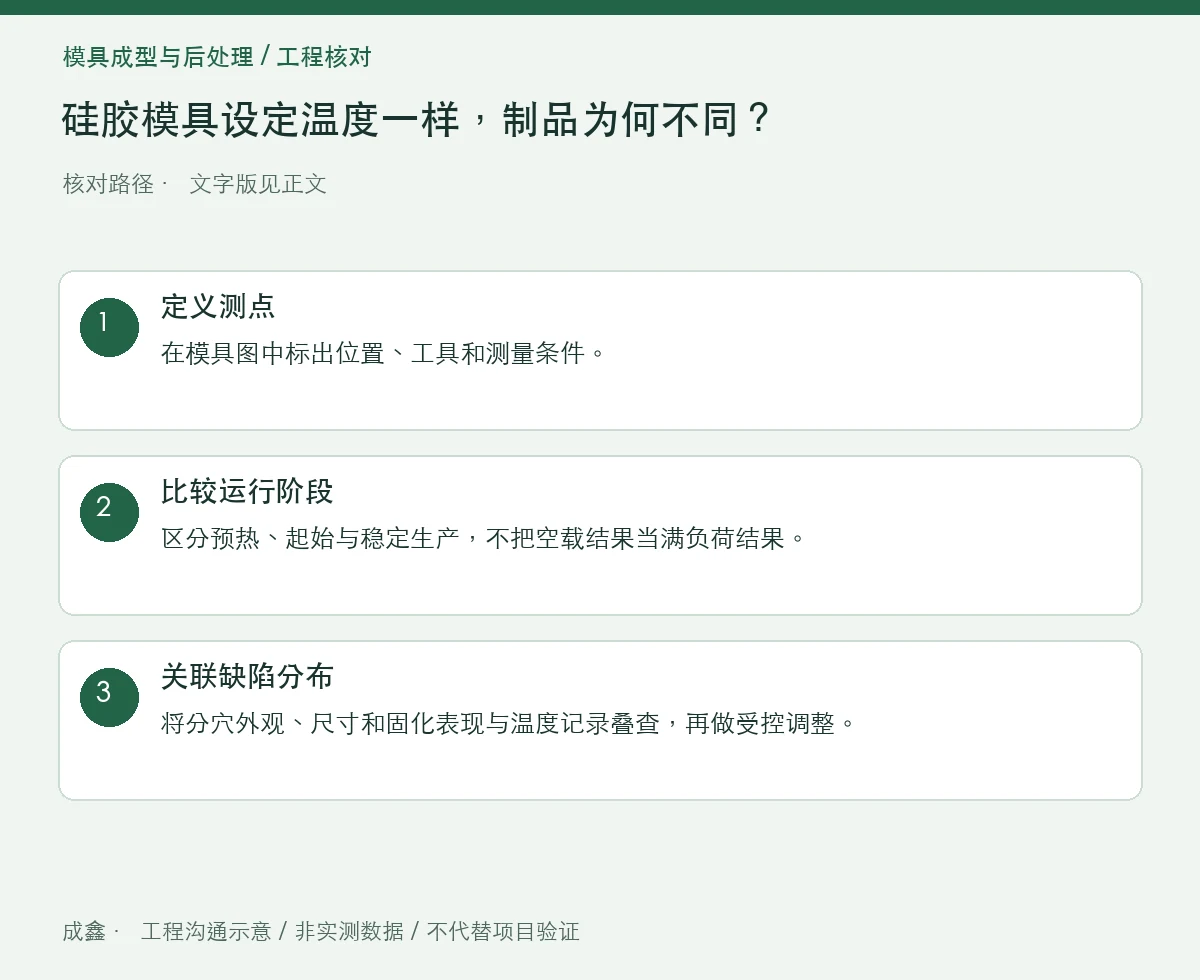
适用范围与容易误判的地方
用于模具工艺一致性评审,测温与设备操作由现场合格人员执行。
加热布局、接触和节拍会影响温度分布,空模状态与连续生产状态也可能不同。测温工具和接触方式变化,又会引入测量差异。
把核对步骤变成可记录的检查
| 步骤 | 操作与记录重点 |
|---|---|
| 1 · 定义测点 | 在模具图中标出位置、工具和测量条件。 |
| 2 · 比较运行阶段 | 区分预热、起始与稳定生产,不把空载结果当满负荷结果。 |
| 3 · 关联缺陷分布 | 将分穴外观、尺寸和固化表现与温度记录叠查,再做受控调整。 |
怎样用对照避免误判
若某角模穴持续表现不同,可比较该区域温度与模面接触,不宜只把整机设定统一上调。
常见问题
红外测温值可以直接替代接触测温吗?
需要核对方法、表面和适用范围。
相关背景与进一步阅读
本文聚焦当前这个具体问题;基础概念可继续阅读:硅胶硫化曲线怎么看?ML、MH与t90为什么不能直接当开模时间。
同专题补充:硅胶件出模时被拉伤怎么办?脱模路径与薄弱区检查。
外部资料用于核对相关概念,本文的核对步骤与场景分析为独立工程沟通建议,并非外部机构或标准原文。执行时应采用双方确认的方法、适用文件版本及完整条件。