先看结论:计划粘接或印刷的硅胶件,需要在成型阶段明确允许的脱模与清洁方式。后续能否处理残留应有验证,不能默认擦一下就恢复可粘接表面。
适用范围与容易误判的地方
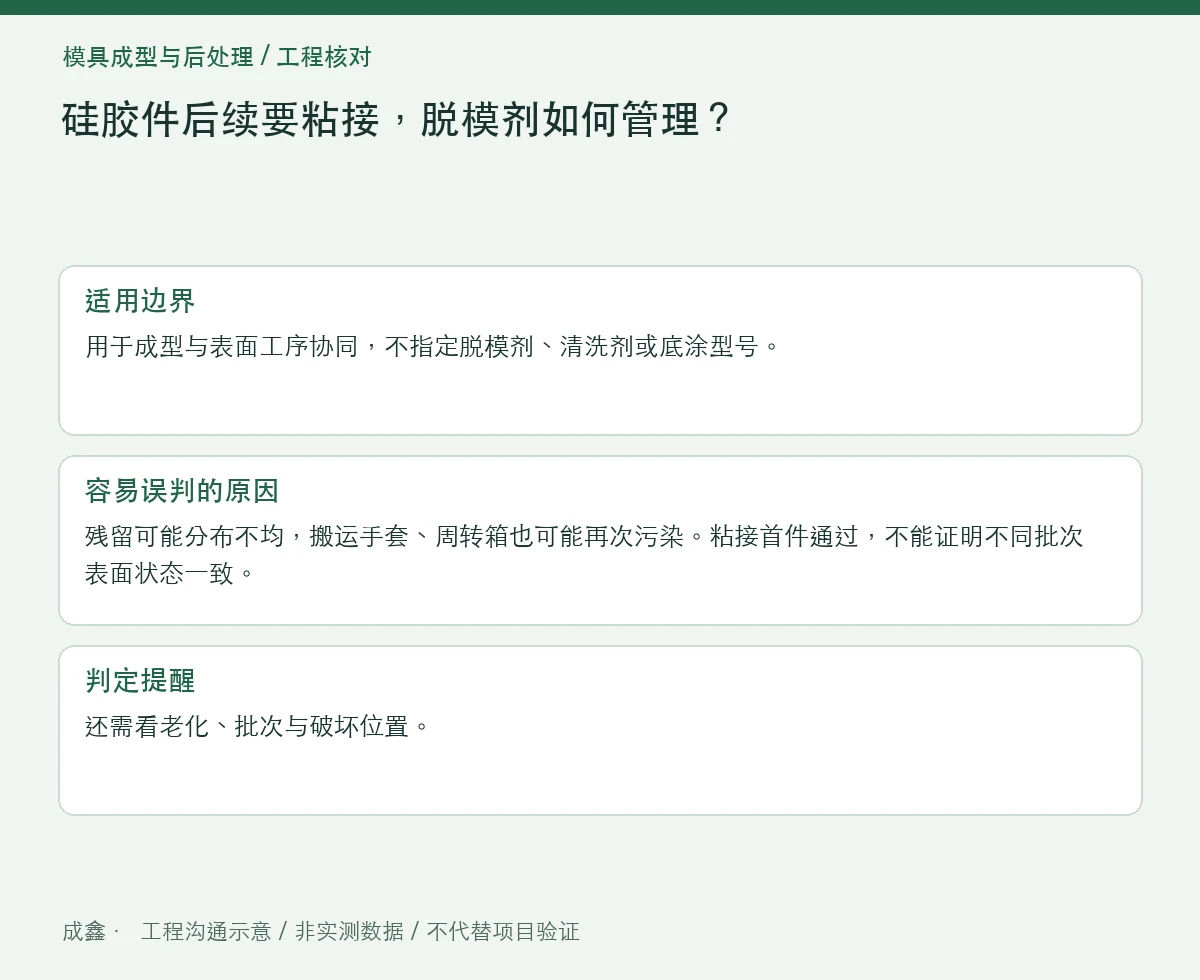
用于成型与表面工序协同,不指定脱模剂、清洗剂或底涂型号。
残留可能分布不均,搬运手套、周转箱也可能再次污染。粘接首件通过,不能证明不同批次表面状态一致。
把核对步骤变成可记录的检查
| 步骤 | 操作与记录重点 |
|---|---|
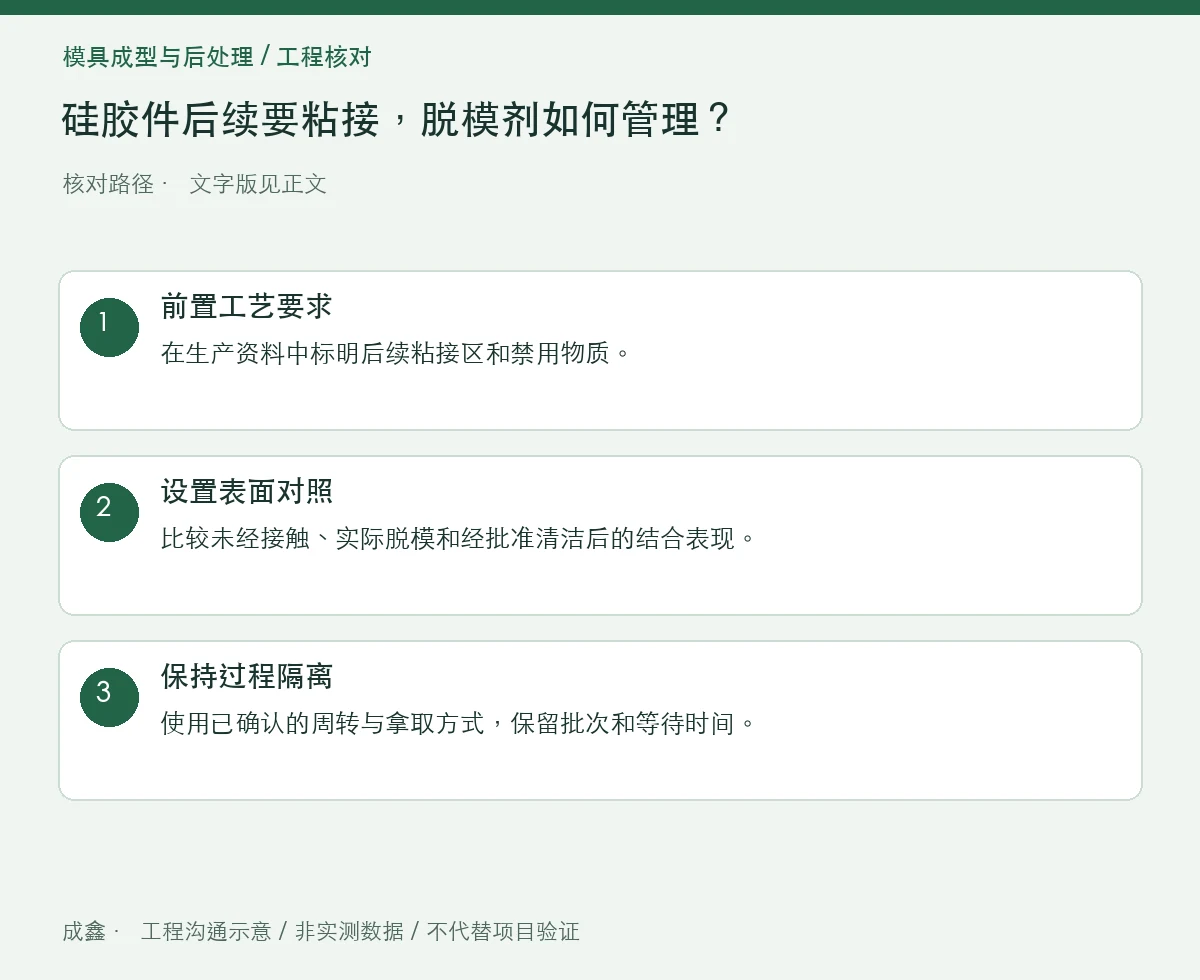
| 1 · 前置工艺要求 | 在生产资料中标明后续粘接区和禁用物质。 |
| 2 · 设置表面对照 | 比较未经接触、实际脱模和经批准清洁后的结合表现。 |
| 3 · 保持过程隔离 | 使用已确认的周转与拿取方式,保留批次和等待时间。 |
怎样用对照避免误判
若粘接失效只出现在某次换用脱模方式后,可优先做受控复现,不应直接增加底涂量掩盖表面变化。
常见问题
剥离力一次达标就能忽略残留管理吗?
还需看老化、批次与破坏位置。
相关背景与进一步阅读
本文聚焦当前这个具体问题;基础概念可继续阅读:硅胶粘接底涂剂怎么选?基材、表面处理与耐久验证。
同专题补充:同一硅胶件厚区饱满、薄区缺胶怎么办?流动路径与截面过渡。
外部资料用于核对相关概念,本文的核对步骤与场景分析为独立工程沟通建议,并非外部机构或标准原文。执行时应采用双方确认的方法、适用文件版本及完整条件。