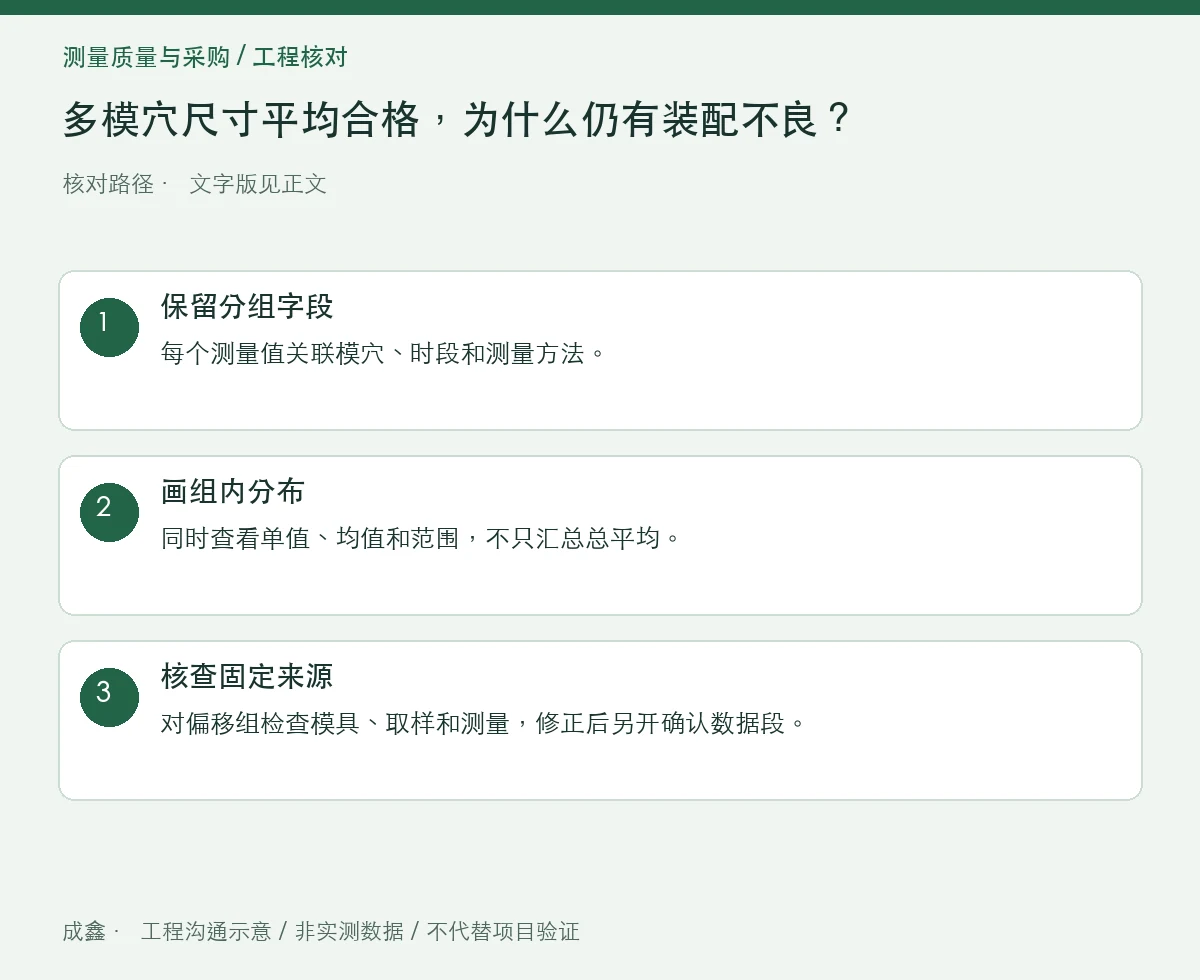
先看结论:整批平均值合格可能掩盖模穴之间的固定偏差。应先按模穴和时段分组,确认每组状态,再讨论整体统计指标。
适用范围与容易误判的地方
用于有模穴追溯的数据分析,不重复替代完整过程能力研究。
一组偏大、一组偏小的结果可以互相抵消,让均值居中但个体仍超差。把不同工艺阶段混合,也可能形成无法解释的分布。
把核对步骤变成可记录的检查
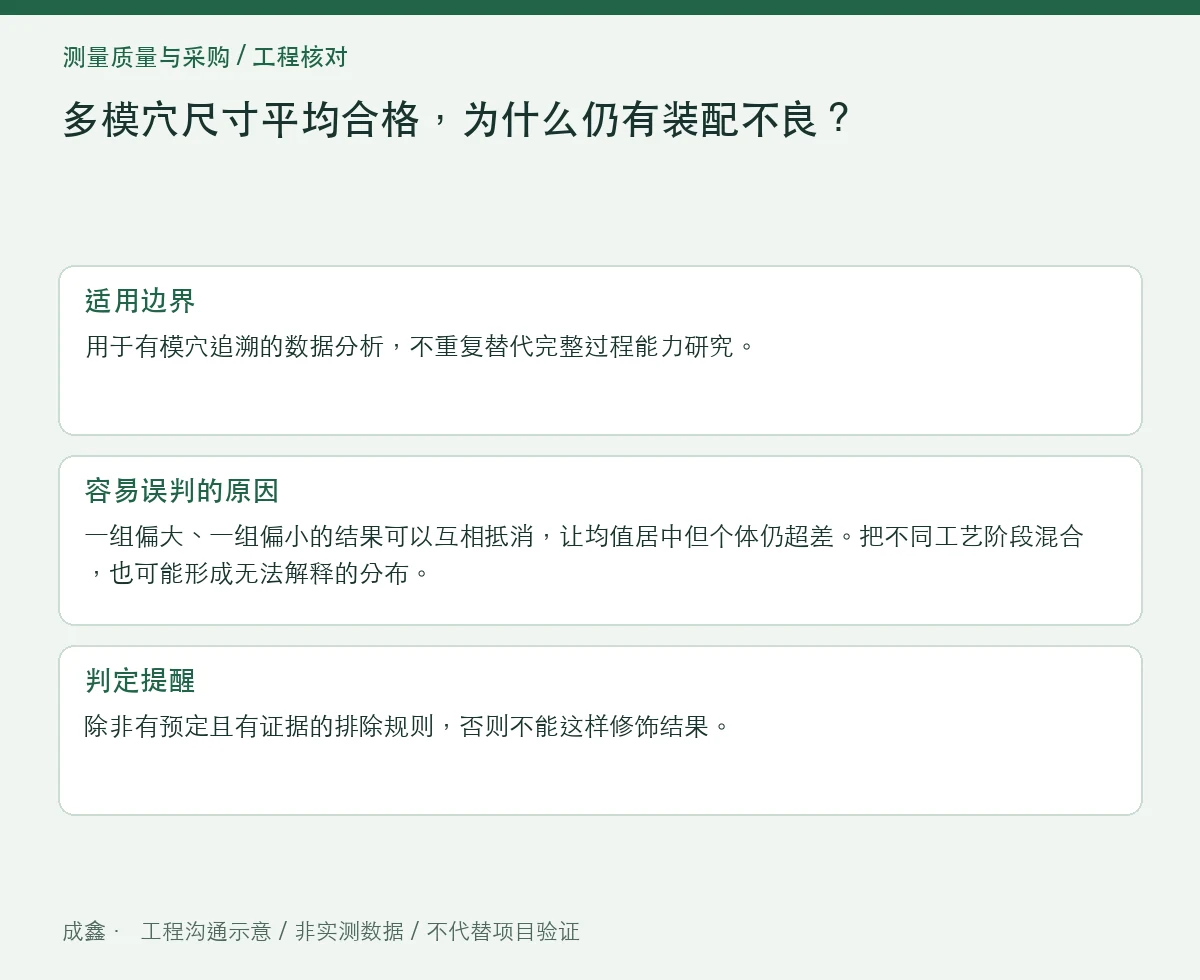
| 步骤 | 操作与记录重点 |
|---|---|
| 1 · 保留分组字段 | 每个测量值关联模穴、时段和测量方法。 |
| 2 · 画组内分布 | 同时查看单值、均值和范围,不只汇总总平均。 |
| 3 · 核查固定来源 | 对偏移组检查模具、取样和测量,修正后另开确认数据段。 |
怎样用对照避免误判
若两穴分别靠近上下限,整体均值可能很好看,但不能由此证明每穴都稳定;需要分别验证。
常见问题
去掉偏差最大的模穴数据再算可以吗?
除非有预定且有证据的排除规则,否则不能这样修饰结果。
相关背景与进一步阅读
本文聚焦当前这个具体问题;基础概念可继续阅读:多穴硅胶件Cpk怎么读?分穴数据、过程稳定与能力判定。
同专题补充:硅胶件检验前为什么要调节?温度、时间与样品历史记录。
外部资料用于核对相关概念,本文的核对步骤与场景分析为独立工程沟通建议,并非外部机构或标准原文。执行时应采用双方确认的方法、适用文件版本及完整条件。