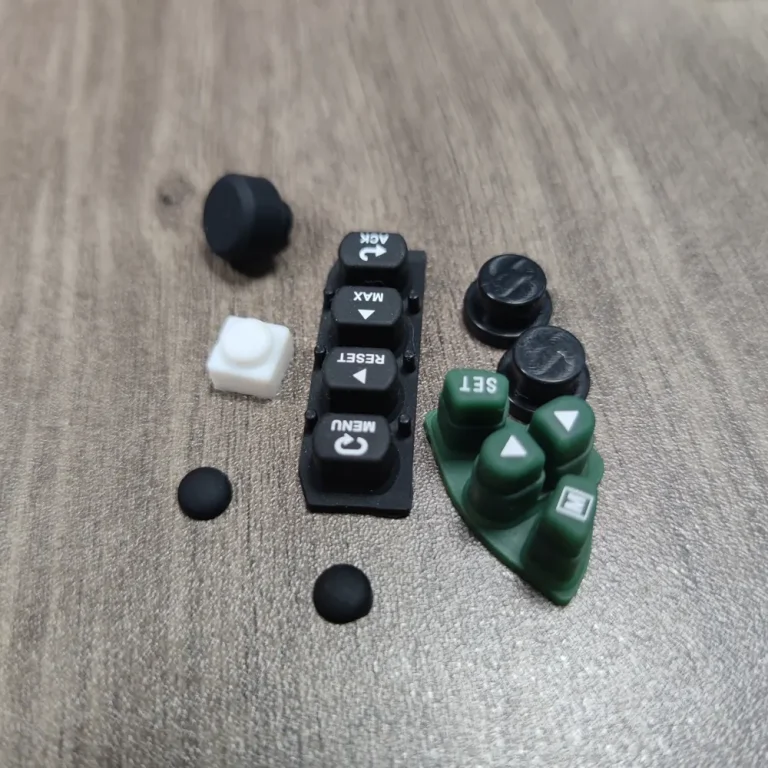
先看结论:多穴硅胶件的Cpk不能只看一个汇总值。应先确认测量系统、过程稳定性和分布特征,再检查各穴的中心位置与波动。混合不同模穴、不同调机状态的数据,可能掩盖某个穴持续接近规格边界的问题。
规格界限与控制界限不是一回事
规格来自产品要求,控制界限用于观察过程行为。Cpk是相对于规格界限的能力指标,并不能证明过程已受控。NIST的能力分析说明以稳定过程等前提为基础;若工艺正在漂移,先解决漂移再解释能力数值。

采样标签决定能否找到原因
建议保留模穴、生产顺序、原料批次、机台和调整事件。先看时间趋势,再看每穴分布,最后评估整体出货表现。只留平均值会丢失穴间差异;为提高指数而删除边缘样本,也会使报告无法反映真实过程。
把结果变成可执行的改善
如果某穴偏向上限而其余穴稳定,优先检查该穴结构、温度或排气相关因素;如果各穴同时变化,先检查共同工艺或材料因素。以上只是调查方向,必须用证据确认。样本有限时保留不确定性说明,不用少量首件宣布长期能力。
项目核对清单
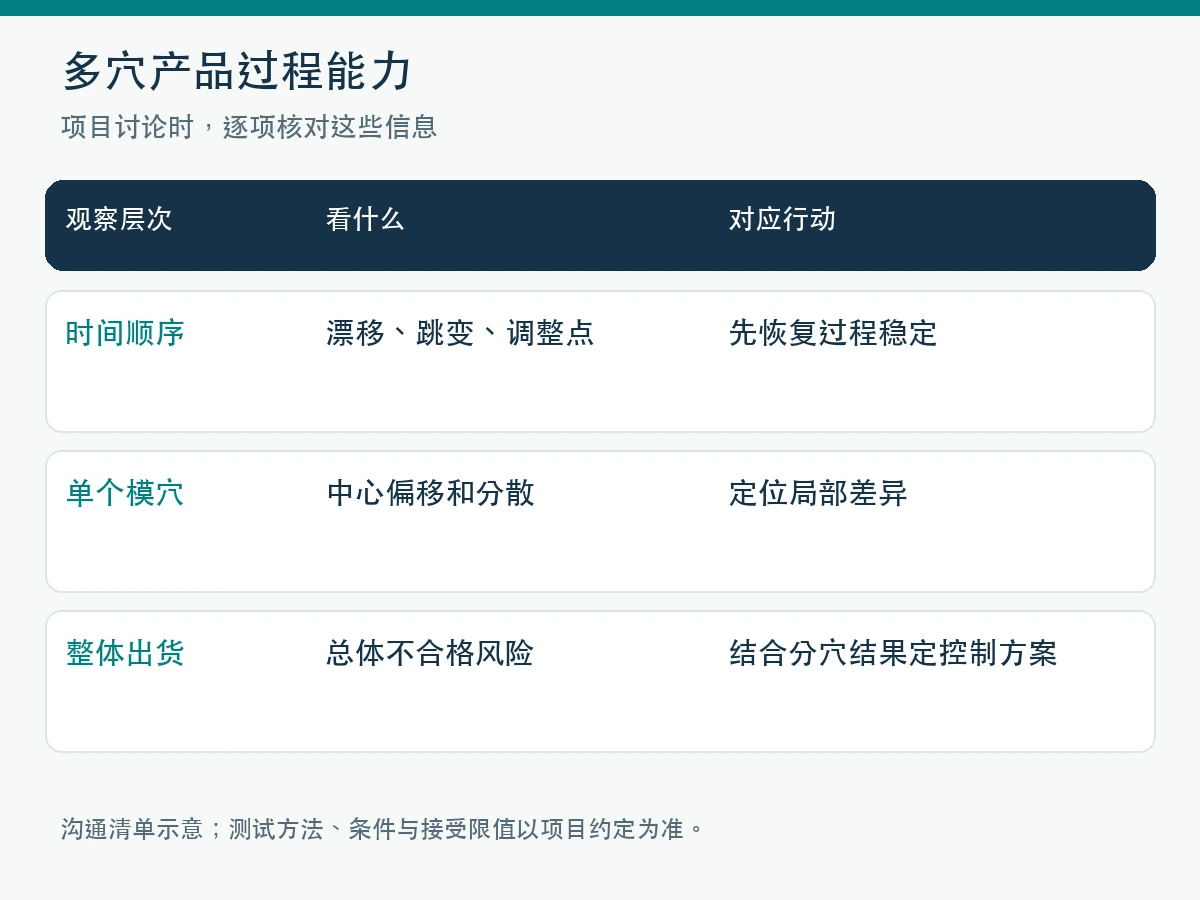
| 观察层次 | 看什么 | 对应行动 |
|---|---|---|
| 时间顺序 | 漂移、跳变、调整点 | 先恢复过程稳定 |
| 单个模穴 | 中心偏移和分散 | 定位局部差异 |
| 整体出货 | 总体不合格风险 | 结合分穴结果定控制方案 |
用于讨论的示例
数据示例:两个穴各自波动不大,但平均尺寸一高一低。合并后看到的宽分布与单穴随机波动不是同一问题,应保留穴号分析,不能直接用整体结果指导每个穴的修正。
常见问题
Cpk达到某个数值就能免检吗?
不能自动免检。还要满足约定的控制计划、变化管理和功能风险要求。
非正态数据可以直接套公式吗?
应先理解分布来源并选择适当分析方法,不为了得到漂亮数值强行转换或删点。
参考资料
资料用于核对概念与适用范围;具体测试按双方约定的标准版本和完整方法执行。文中的检查清单及示例为工程沟通建议。
延伸阅读:多腔硅胶模具平衡:重量一致性与流道优化