規格限界と管理限界は同じものではない
仕様は製品要件に基づいており、管理限界はプロセスの挙動を観察するために用いられる。Cpkは仕様限界に対する能力指標であり、プロセスが管理下にあることを証明するものではない。NISTの能力分析の説明は、プロセスが安定しているといった前提に基づいている。もしプロセスにドリフトが見られる場合は、まずそのドリフトを解決してから、能力値を解釈すべきである。

サンプリングラベルによって原因の特定が可能かどうかが決まる
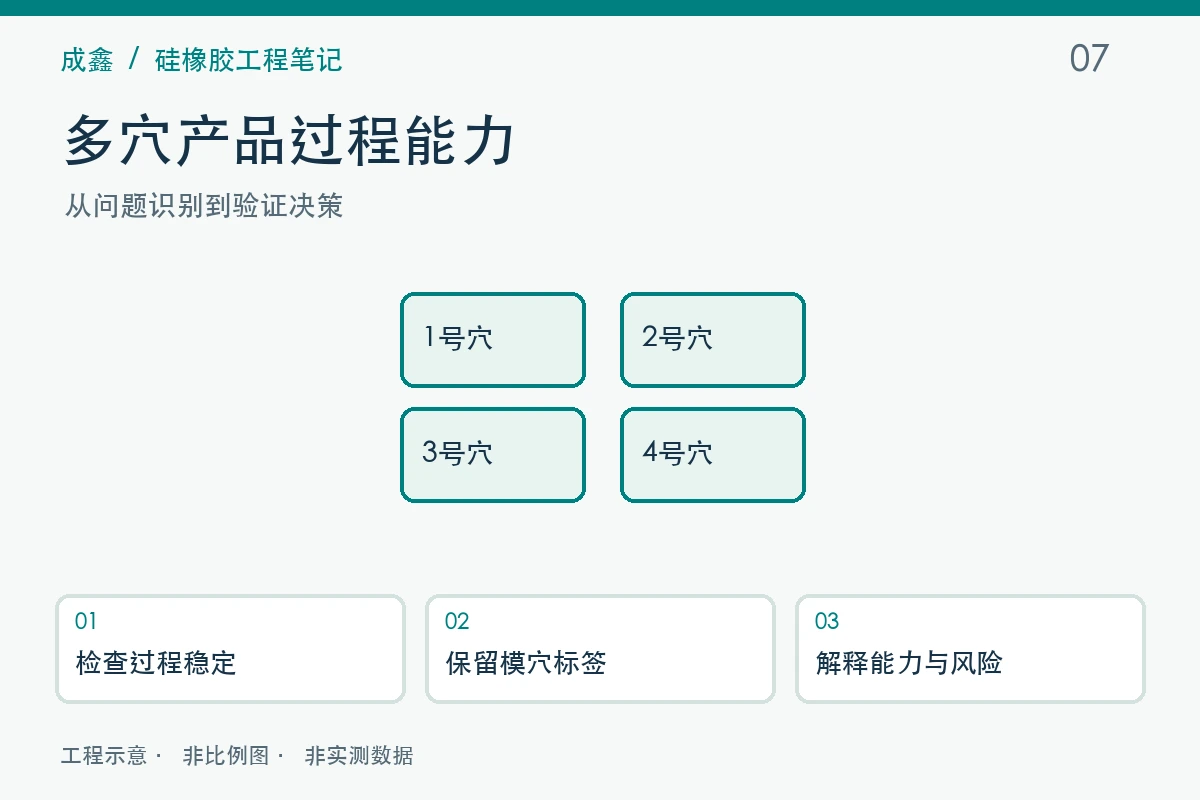
金型キャビティ、生産順序、原材料のロット、機械、および調整履歴は保持することを推奨します。まず時間的な傾向を確認し、次に各キャビティごとの分布を確認し、最後に全体的な出荷実績を評価します。平均値のみを残すと、キャビティ間の差異が失われてしまいます。また、指数を高めるために外れ値を削除すると、レポートが実際のプロセスを反映しなくなってしまいます。
結果を実行可能な改善策に変える
ある穴が上限に偏り、他の穴が安定している場合は、その穴の構造、温度、または排気に関連する要因を優先的に確認する。各穴が同時に変化している場合は、共通する工程や材料の要因をまず確認する。これらはあくまで調査の方向性であり、証拠に基づいて確認しなければならない。サンプル数が限られている場合は不確実性を明記し、少数の初回品に基づいて長期的な能力を宣言してはならない。
プロジェクト確認リスト
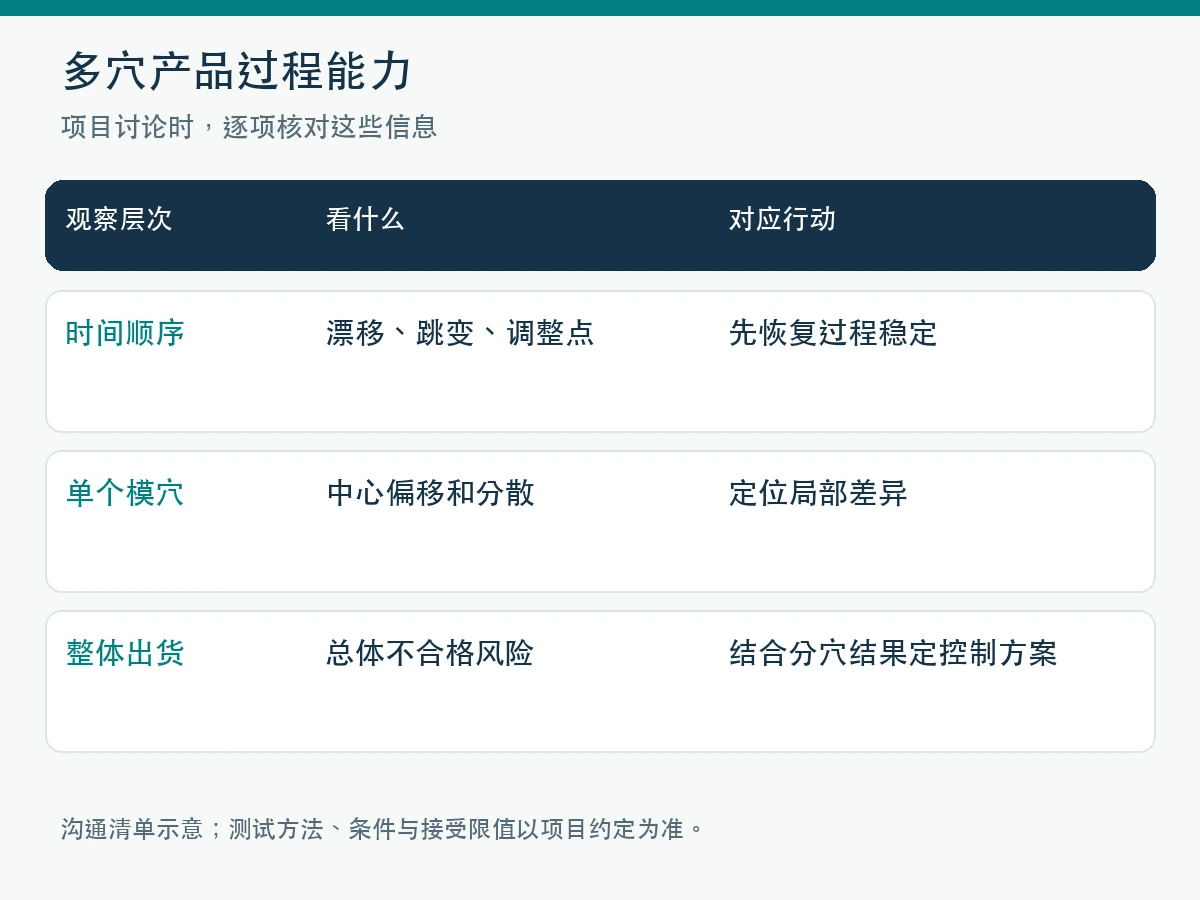
| 観察のレベル | 何を見るか | 対応措置 |
|---|---|---|
| 時系列 | ドリフト、ジャンプ、調整点 | まずはプロセスの安定性を回復させる |
| 1キャビティ | 中心ずれと分散 | 局所的な差異の特定 |
| 総出荷量 | 全体的な不合格リスク | ツボの判定結果に基づいて制御計画を策定する |
データの例:2つの穴の変動はそれぞれそれほど大きくないが、平均サイズは一方が高く、もう一方が低い。統合後に見られる幅の広い分布は、個々の穴のランダムな変動とは別の問題であるため、穴番号ごとの分析を維持すべきであり、全体の結果をそのまま各穴の修正の指針として用いてはならない。
よくある質問
Cpkが特定の値に達すれば、検査を免除されるのでしょうか?
自動的に検査免除とはならない。さらに、合意された管理計画、変更管理、および機能リスクに関する要件を満たす必要がある。
非正規分布のデータに、そのまま公式を当てはめることはできますか?
まず分布の由来を理解した上で、適切な分析手法を選択すべきであり、見栄えの良い数値を得るために無理にデータを変換したり、データポイントを削除したりしてはならない。
参考資料
資料は、概念および適用範囲の確認に使用されます。具体的な試験は、双方が合意した標準版および完全な方法に従って実施されます。本文中のチェックリストおよび例は、プロジェクトにおけるコミュニケーションの指針として提示されています。
関連記事:多キャビティシリコーン金型のバランス:重量の均一性と流路の最適化
問題を評価可能なカスタマイズ要件に変換する
向成鑫に図面またはサンプルの情報を提出し、使用媒体、温度、組立方法、および検証が必要な項目を明記してください。具体的な材料、検査の手配、および納入条件については、プロジェクトごとに協議の上、確認します。