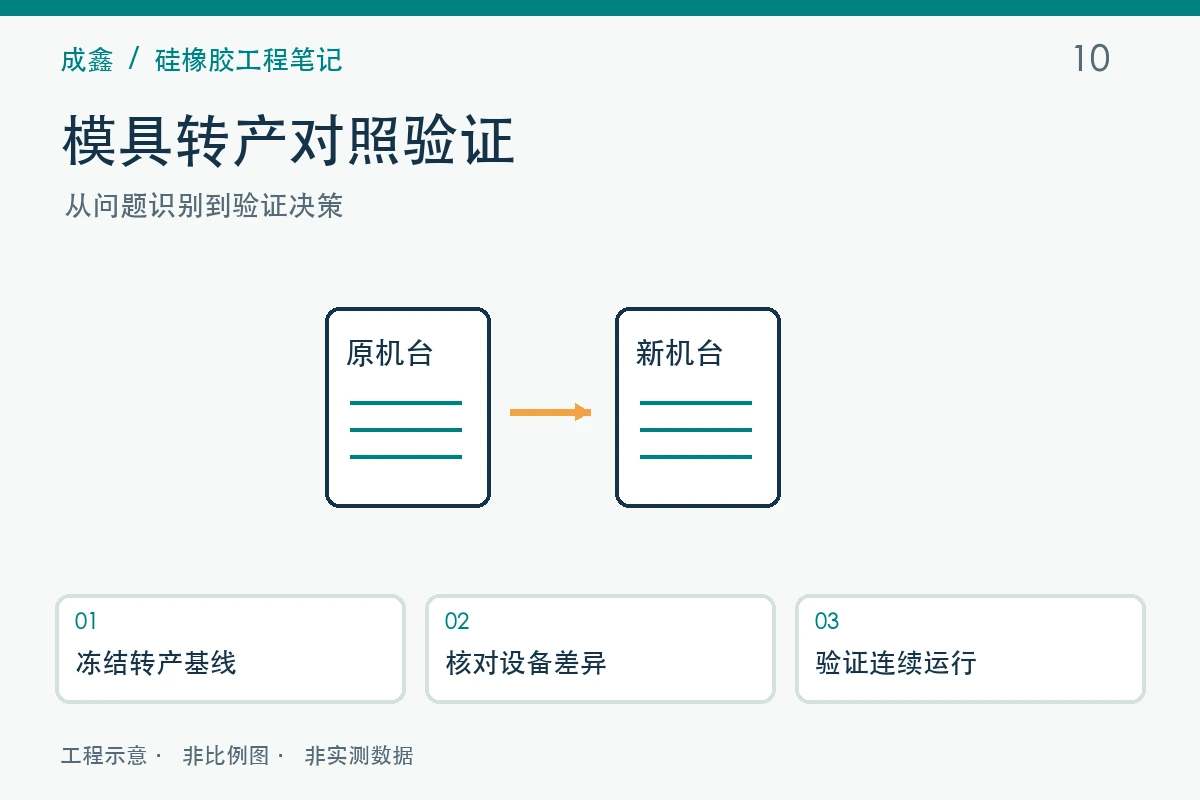
La configuration de référence doit être enregistrée avant le démontage de l'appareil.
Conserver les versions des moules, l'état d'entretien, les données de référence de chaque cavité, les informations relatives aux matières premières et au post-traitement, ainsi que les échantillons de conformité. Enregistrer les mesures réelles ou les informations de retour d'expérience qui s'écartent des paramètres de réglage de l'équipement. En l'absence de preuves de l'état d'origine, il est difficile, après un changement de production, de déterminer si les écarts sont dus à une nouvelle machine, à l'entretien du moule ou aux matériaux.

Transformer les différences entre les équipements en liste de contrôle
Il convient de vérifier l'installation des raccords, le contrôle du chauffage, les caractéristiques d'injection ou de compression, l'évacuation des gaz, le démoulage et les équipements auxiliaires. Les définitions de la pression ou de la course affichées peuvent varier d'un équipement à l'autre ; il convient donc de vérifier les unités et la logique de conversion. Il ne faut pas négliger les résultats réels du moulage au profit de la recherche de valeurs d'affichage identiques.
De la première pièce de comparaison à un fonctionnement stable
Il est recommandé de procéder d'abord à la vérification de la sécurité et de la compatibilité des équipements, puis de réaliser la première pièce par poste, avant de couvrir la période de production en continu convenue et les conditions de redémarrage. En cas de changement simultané de matière, de réparation du moule et de changement de machine, il convient de valider ou d'enregistrer chaque facteur par étapes afin d'éviter toute variation inexpliquée. La nécessité d'une nouvelle approbation du client doit être déterminée conformément au contrat et aux exigences relatives aux modifications.
Liste de contrôle du projet
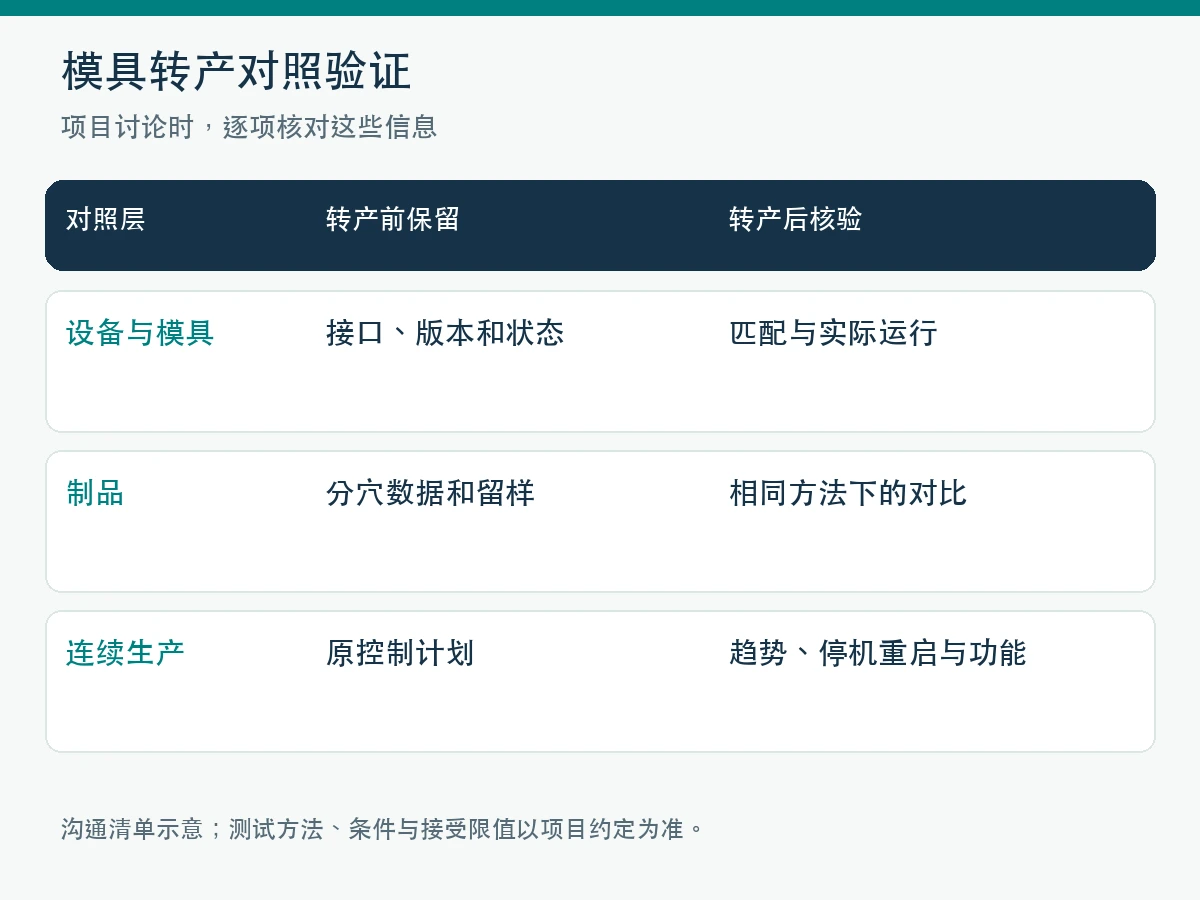
| Couche de référence | Conservation avant la reconversion | Vérification après changement de production |
|---|---|---|
| Équipements et moules | Interfaces, versions et états | Adéquation avec le fonctionnement réel |
| Produits | Données relatives aux points de prélèvement et échantillons conservés | Comparaison selon la même méthode |
| Production en continu | Plan de contrôle initial | Tendances, arrêts et redémarrages, et fonctionnalités |
Exemple de passage à la production en série : la première pièce présente des dimensions proches, mais après la mise en route de la production, un certain point se décale progressivement. Il convient alors d'étudier la stabilité thermique et les tendances du processus dans ces nouvelles conditions ; il ne faut pas considérer le passage à la production en série comme achevé en se basant uniquement sur les données de la première pièce.
Foire aux questions
Une nouvelle machine plus précise permet-elle d'éviter la validation ?
Non. Des spécifications techniques plus élevées ne suffisent pas à elles seules à garantir que la combinaison des moules, des matériaux et des processus auxiliaires est conforme.
Que faire si le moule d'origine ne comporte pas de numéros de cavités ?
Mettre d'abord en place un système d'identification ou de regroupement qui n'affecte pas les fonctionnalités du produit, afin de garantir que les échantillons de référence puissent être associés à leur source.
Pour en savoir plus :Liste de contrôle pour la réception des moules en silicone : dimensions, aspect, purge et stabilité de la production en série
Transformer le problème en un besoin personnalisé et évaluable
Veuillez fournir à Xiang Chengxin les plans ou les informations relatives aux échantillons, en précisant le milieu d'utilisation, la température, le mode de montage et les éléments à valider. Les matériaux spécifiques, les modalités de contrôle et les conditions de livraison seront confirmés lors des échanges relatifs au projet.
Voir les produits personnalisés correspondants · Soumettre les besoins du projet