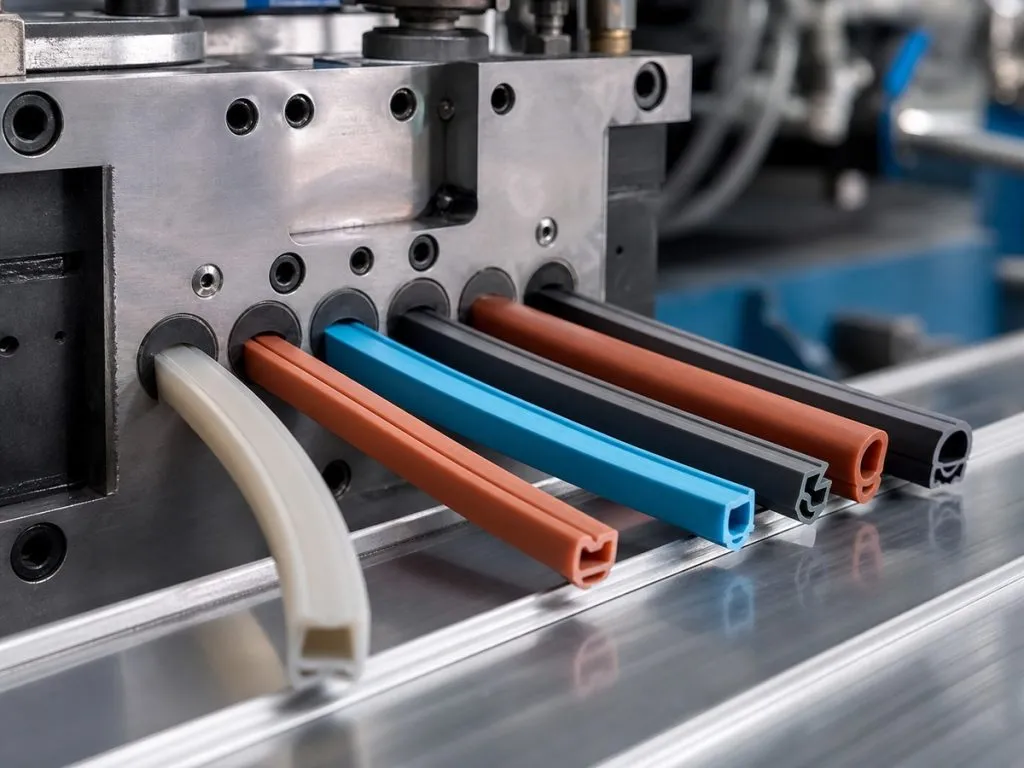
Les joints extrudés peuvent sembler simples, mais les problèmes les plus courants dans la production de masse sont les "fluctuations dimensionnelles" et le "retrait incontrôlable". Dans cet article, une solution systématique est proposée, depuis la conception de l'ouverture de la filière jusqu'au contrôle de l'inspection, en passant par la fenêtre du processus.
1. 4 principales sources de fluctuations dimensionnelles
- Ouverture du moule mal conçue : répartition inégale du flux entraînant une déformation de la section transversale
- Fluctuation de la vitesse de traction : affecte directement la densité et la taille des fils.
- Contrôle instable de la température : affecte la viscosité et la rétraction
- Formulation et variation des lots : dureté, dérive de l'écoulement
2) Rétrécissement : doit être mesuré par le "processus réel".
- Le même matériau se rétracte différemment selon la température d'extrusion et la vitesse de traction.
- Base de données empirique proposée : lot de matériaux × fenêtre de traitement × taux de rétrécissement
3. les recommandations relatives à la conception de l'ouverture du moule
- Stabilisation des segments dans les zones dimensionnelles critiques pour réduire la déformation due au retour élastique
- Validation de l'équilibrage des coureurs et du moulage d'essai pour les sections transversales complexes
- Évitez les bavures sur les surfaces d'étanchéité en planifiant à l'avance le processus de séparation et d'ébarbage.
4) Contrôle des processus : transformer les fluctuations en indicateurs gérables
- Paramètres clés : température d'extrusion, vitesse de traction, méthode de refroidissement
- Mesure en ligne : surveillance en ligne et cadence d'échantillonnage des dimensions critiques de la section transversale.
- CPK : Gestion de la capacité des processus pour les dimensions liées à la ligne de scellement
5. les matériaux et livraisons entrants
- Définition des méthodes de contrôle à la réception : jauges, positions de mesure, critères de jugement
- Emballage et stockage : prévention des déformations dues à la pression et de la contamination
FAQ
- Pourquoi y a-t-il une telle différence de taille d'un lot à l'autre pour une même ouverture de moule ?
Il s'agit généralement de l'effet superposé de la fluidité du matériau, du contrôle de la température et de la vitesse de traction, et il est recommandé d'établir à la fois un échantillonnage des lots et un contrôle de la fenêtre du processus.
- Que dois-je faire si la bande extrudée a tendance à revenir et à se déformer après l'installation ?
Il peut être optimisé en termes de structure de la section transversale, de dureté et de méthode de précharge de l'assemblage, et la vérification de la stabilité dimensionnelle après l'assemblage peut être effectuée.