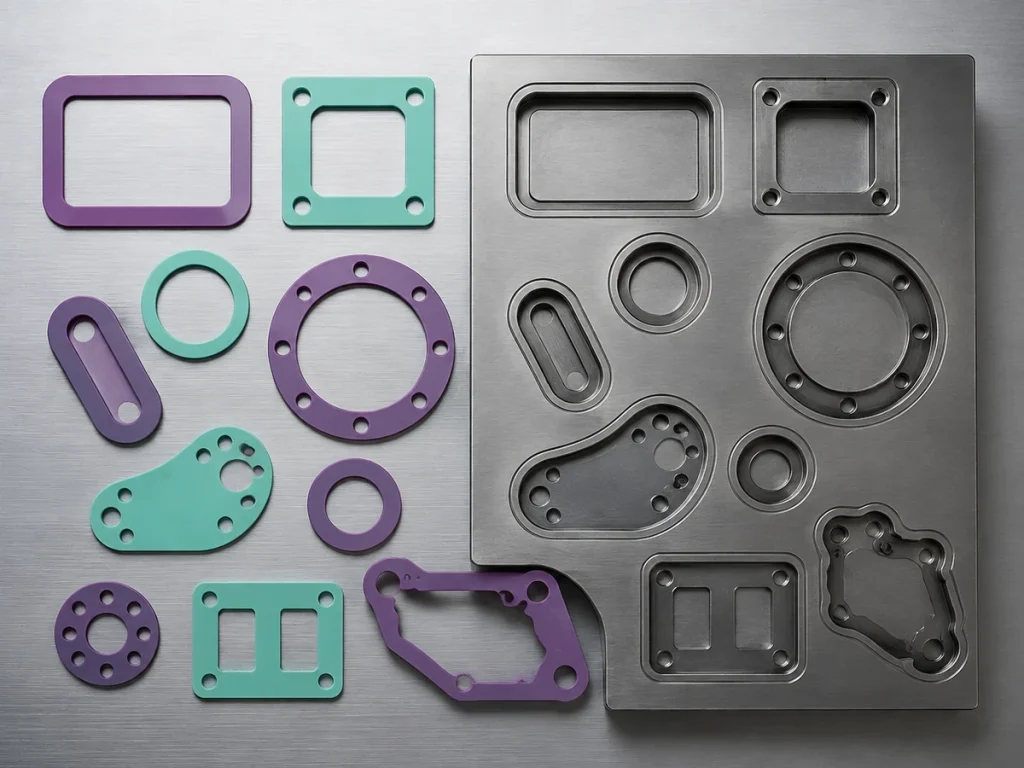
Réponse succincte :Les tolérances de contour des rondelles en silicone découpées dépendent de l'épaisseur et de la dureté du matériau, de la précision de la matrice, de la profondeur de découpe, de l'orientation de l'imposition et du retour élastique. Les plans doivent distinguer les emplacements des trous critiques, le contour extérieur et les bords non fonctionnels, afin d'éviter d'appliquer une tolérance aussi stricte à toutes les cotes.
Dans quels contextes ces pièces en silicone sont-elles adaptées ?
Définir clairement les scénarios d'utilisation réels permet de traduire les exigences en matière de matériaux, de structure et de validation en spécifications techniques applicables.
- Cales d'isolation électrique, anti-poussière et d'amortissement
- Joint d'étanchéité pour surface de bride et corps d'appareil
- Feuilles de silicone autocollantes et pièces aux contours complexes
Paramètres à vérifier avant le choix d'un modèle
Nous vous recommandons de fournir les informations suivantes avant de demander un devis ou de commander un échantillon, afin de limiter les essais répétés et les malentendus concernant les spécifications.
- Épaisseur, dureté et nature (alvéolaire ou non) du matériau
- Espacement des trous, bords étroits et dimensions minimales des congés
- Monocouche ou multicouche, avec adhésif au dos et mode de démoulage
Les points clés de la conception structurelle
Les dimensions structurelles, les relations d'assemblage et l'élasticité des matériaux doivent être évaluées conjointement ; l'amélioration isolée d'un paramètre donné ne permet généralement pas d'augmenter directement la fiabilité.
- Définition de repères de positionnement rationnels pour les alésages clés
- Évitez les ponts étroits, les angles aigus et les ouvertures trop petites
- La largeur du bord d'étanchéité tient compte des tolérances du matériau et de l'assemblage
Production et contrôle qualité
La cohérence de la production en série résulte du contrôle conjoint des lots de matériaux, de l'état des moules, de la fenêtre de moulage et des méthodes de contrôle.
- Vérification régulière de l'usure des matrices et de la profondeur de découpe
- Contrôle de la tension, de l'orientation et du temps de rétraction du matériau
- Éviter les déformations par étirement lors de l'évacuation des déchets et du retrait des pièces
Éléments à vérifier
Les essais de validation doivent, dans la mesure du possible, être réalisés dans des conditions réelles ou équivalentes, et le bon fonctionnement doit être vérifié à nouveau après le vieillissement ou les cycles de test.
- Première pièce dont le profil a été mesuré à l'aide d'un équipement d'imagerie
- Vérification de la répartition dimensionnelle selon les emplacements et les lots
- Nouvelle mesure de la planéité et du montage après application de la colle et vieillissement
Foire aux questions
Les tolérances de la découpe au laser sont-elles nécessairement meilleures que celles de la découpe à l'emporte-pièce ?
Il faut également tenir compte de l'impact thermique, des matériaux et du rendement par lot.
Est-ce que plus les tolérances indiquées sur les plans sont faibles, plus le produit est de bonne qualité ?
Des tolérances trop strictes augmentent les coûts et le taux de rebut.
Comment fournir des informations aux fournisseurs ?
Il est recommandé de fournir des plans en 2D ou 3D, des photos d'échantillons, les exigences en matière de matériaux et de dureté, l'environnement d'utilisation, les quantités visées, les critères de réception ainsi qu'une liste des documents de conformité. Chengxin Silicone pourra ainsi évaluer les matériaux, les moules, le moulage et les solutions de validation.